প্রিসিশন কাস্টিং কী?|প্রক্রিয়া, প্রকারভেদ, প্রয়োগ?
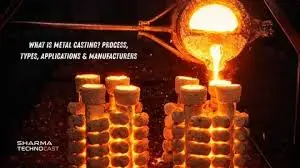
প্রিসিশন কাস্টিং হলো একটি বিশেষায়িত উৎপাদন কৌশল, যেখানে সিরামিক আবরণে মোড়ানো মোমের মডেল ব্যবহার করে গলিত ধাতুকে অত্যন্ত নিখুঁত যন্ত্রাংশে পরিণত করা হয়। প্রচলিত কাস্টিং পদ্ধতির তুলনায় এই পদ্ধতিতে উন্নততর পৃষ্ঠতল ফিনিশিং এবং অধিক নির্ভুল পরিমাপ পাওয়া যায়, যা সুনির্দিষ্ট মানদণ্ড পূরণ করতে হয় এমন ব্যবসা প্রতিষ্ঠানগুলোর জন্য এটিকে অপরিহার্য করে তোলে। বিমান, চিকিৎসা সরঞ্জাম এবং গাড়ি শিল্পের ক্রয়কর্মীরা অল্প অপচয় ও কম সংখ্যক পরবর্তী প্রক্রিয়াকরণের ধাপের মাধ্যমে জটিল জ্যামিতিক আকৃতি পেতে এই পদ্ধতি ব্যবহার করেন। সাপ্লাই চেইন ম্যানেজাররা যদি প্রিসিশন কাস্টিং-এর মূল বিষয়গুলো বোঝেন, তবে তারা আন্তর্জাতিক মানের সাথে সঙ্গতিপূর্ণ দক্ষ উৎপাদন অংশীদার খুঁজে পেতে এবং মোট মালিকানা খরচ কমাতে পারেন।
প্রিসিশন কাস্টিং বোঝা: সংজ্ঞা এবং প্রক্রিয়া
ইনভেস্টমেন্ট কাস্টিং প্রক্রিয়াটি খ্রিস্টপূর্ব ৫০০০ অব্দে ব্যবহৃত ধাতু প্রক্রিয়াকরণ পদ্ধতি থেকে বিকশিত হয়েছে, যখন গলিত তামা দিয়ে আকার দেওয়ার জন্য সাধারণ মডেল ব্যবহার করা হতো। প্রিসিশন কাস্টিং হলো এই পুরোনো পদ্ধতিগুলোর একটি আরও উন্নত সংস্করণ। এটি পরীক্ষিত ও নির্ভরযোগ্য নীতির পাশাপাশি আধুনিক মান নিয়ন্ত্রণ সরঞ্জাম ব্যবহার করে ±০.০৫ মিমি-এর মতো ক্ষুদ্র সহনশীলতার যন্ত্রাংশ তৈরি করে। ওয়েলং বিশ বছর ধরে এই পদ্ধতিতে জিনিসপত্র তৈরি করে আসছে এবং ইউরোপ, উত্তর আমেরিকা ও এশিয়া-প্যাসিফিক অঞ্চলের গ্রাহকদের সহায়তা করেছে। আমাদের পদ্ধতিগুলো, যা ISO 9001:2015 সনদপ্রাপ্ত, তা নিশ্চিত করে যে প্রথম প্রযুক্তিগত পর্যালোচনা থেকে শুরু করে চূড়ান্ত পরিদর্শন পর্যন্ত গুণমান সর্বদা একই থাকে।
ধাপে ধাপে উৎপাদন প্রক্রিয়া
প্রথম ধাপ হলো একটি মোমের ছাপ তৈরি করা। এটি করার জন্য, প্রকৌশলীরা নিখুঁতভাবে যন্ত্রে তৈরি করা ধাতব ছাঁচে সাবধানে বিশেষ মোম ঢালেন। এই নকশাগুলো চূড়ান্ত পণ্যের প্রতিটি অংশের প্রতিলিপি তৈরি করে, এমনকি সেই প্যাঁচ, খাঁজ এবং পৃষ্ঠের বৈশিষ্ট্যগুলোও, যা অন্য পদ্ধতিতে তৈরি করা কঠিন। একাধিক মোমের আকৃতি একটি কেন্দ্রীয় স্প্রু-এর সাথে সংযুক্ত হয়ে একটি বৃক্ষসদৃশ কাঠামো তৈরি করে, যা চুল্লির কাজকে উন্নত করে এবং সময় ও অর্থ সাশ্রয় করে। ধাতু ঢালাই করার জন্য, সংকর ধাতুর গঠনের উপর ভিত্তি করে তাপমাত্রা নিখুঁতভাবে নিয়ন্ত্রণ করতে হয়। স্টেইনলেস স্টিল ঢালাই করার জন্য ১৪৫০°C থেকে ১৬৫০°C তাপমাত্রার প্রয়োজন হয়, যেখানে অ্যালুমিনিয়াম সংকর ধাতুর জন্য ৭০০°C থেকে ৭৫০°C তাপমাত্রার প্রয়োজন হয়। পরিচালনাকারীরা খোলসগুলোকে নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করেন, যা তাপীয় অভিঘাতের ঝুঁকি কমায় এবং গহ্বরগুলো ভরাট করতে সাহায্য করে। গুরুতর পরিস্থিতিতে, ভ্যাকুয়াম-সহায়তাযুক্ত বা রোটারি কাস্টিং ছিদ্র দূর করতে সাহায্য করতে পারে।
উপকরণ এবং ধাতুবিদ্যা সংক্রান্ত বিবেচনা
ইনভেস্টমেন্ট কাস্টিং-এর জন্য বিভিন্ন ধরণের ইঞ্জিনিয়ারিং উপকরণ ব্যবহার করা যেতে পারে । ৩০৪, ৩১৬, এবং ১৭-৪পিএইচ ধরণের স্টেইনলেস স্টিল প্রায়শই চিকিৎসা সরঞ্জাম এবং খাদ্য প্রক্রিয়াকরণে ব্যবহৃত হয়, কারণ এগুলিতে মরিচা ধরে না এবং জীবন্ত প্রাণীর জন্য নিরাপদ। কাঠামোগত অংশগুলির জন্য, যেখানে মরিচা প্রতিরোধের চেয়ে উচ্চ প্রসার্য শক্তি বেশি গুরুত্বপূর্ণ, সেখানে কার্বন স্টিল অ্যালয় ব্যবহার করা হয়। বিমানের ব্র্যাকেট এবং হাউজিং-এর জন্য, অ্যালুমিনিয়াম অ্যালয়গুলির শক্তি-ওজন অনুপাত খুব ভালো। হিট এক্সচেঞ্জারে, তামা-ভিত্তিক ধাতুগুলি তাপ পরিবহনে বেশি পারদর্শী। ওয়েলং-এ, আমাদের ইঞ্জিনিয়ারিং টিম গ্রাহকদের তাদের বাজেট, কাজের প্রয়োজনীয়তা এবং পারিপার্শ্বিক অবস্থার উপর ভিত্তি করে সেরা উপকরণ বেছে নিতে সাহায্য করে। একসাথে কাজ করার এই পদ্ধতিটি নিশ্চিত করে যে যন্ত্রাংশগুলি খরচ কম রেখেই নির্ধারিত সময় পর্যন্ত নির্ভরযোগ্যভাবে কাজ করে।
নির্ভুল ঢালাইয়ে ব্যবহৃত প্রকারভেদ এবং উপকরণ
আধুনিক উৎপাদনে বিভিন্ন ধরণের সূক্ষ্ম ঢালাই পদ্ধতি ব্যবহৃত হয়, এবং প্রতিটিই কোনো নির্দিষ্ট উদ্দেশ্য বা উৎপাদনের প্রয়োজনের জন্য সবচেয়ে উপযুক্ত। এই পার্থক্যগুলো জানা থাকলে ক্রয়কর্মীরা যন্ত্রাংশের চাহিদা ও উৎপাদনের পরিমাণের সাথে উৎপাদন পদ্ধতিকে মেলাতে পারেন।
বিনিয়োগ ঢালাই বৈচিত্র্য
বেশিরভাগ নির্ভুল ঢালাই প্রক্রিয়া ঐতিহ্যবাহী ইনভেস্টমেন্ট কাস্টিং- এর উপর ভিত্তি করে তৈরি । এই পদ্ধতিটি কয়েক গ্রাম থেকে প্রায় ১০০ কিলোগ্রাম পর্যন্ত ওজনের যন্ত্রাংশ তৈরির জন্য চমৎকার কাজ করে এবং এর পরিমাপের নির্ভুলতা সাধারণত CT5 থেকে CT7 স্তরে ISO 8062 মান পূরণ করে। অতিরিক্ত কাজ ছাড়াই পৃষ্ঠের ফিনিশিং Ra 3.2 থেকে Ra 6.3 মাইক্রোমিটার পর্যন্ত হতে পারে, যা অপেক্ষার সময় এবং উৎপাদন খরচ কমিয়ে দেয়। গুরুতর পরিস্থিতিতে ভ্যাকুয়াম প্রিসিশন কাস্টিং-এর মাধ্যমে ছিদ্রযুক্ততা (porosity) সংক্রান্ত উদ্বেগ সমাধান করা যেতে পারে। এই পদ্ধতিটি ধাতু ঢালার আগে এবং ঢালার সময় ঢালাইয়ের ছিদ্র থেকে বাতাস বের করে গ্যাস এবং অক্সাইড মিশ্রণকে ন্যূনতম পর্যায়ে রাখে। এই পদ্ধতিটি মহাকাশযানের যন্ত্রাংশের জন্য খুব সহায়ক, যেগুলোর জন্য নন-ডেসট্রাকটিভ টেস্টিং (non-destructive testing) অনুমোদনের প্রয়োজন হয়, কারণ এটি কাঠামোর শক্তি এবং ক্ষয় প্রতিরোধের উপর সরাসরি প্রভাব ফেলে। এই প্রক্রিয়াটি উৎপাদন খরচ ১৫-২৫% বাড়িয়ে দেয়, কিন্তু এটি যন্ত্রাংশকে আরও নির্ভরযোগ্য করে তোলে, যা অত্যন্ত গুরুত্বপূর্ণ যন্ত্রাংশের জন্য এই অতিরিক্ত অর্থকে সার্থক করে তোলে।
মান নিয়ন্ত্রণ এবং ত্রুটি প্রতিরোধ
ঢালাইয়ের অভিন্ন মান পেতে হলে, উৎপাদনকে পরিকল্পিতভাবে নিয়ন্ত্রণ করতে হবে। ছিদ্রযুক্ততা হলো সবচেয়ে সাধারণ ত্রুটি। এটি আটকে থাকা গ্যাস, জমাট বাঁধার সময় সংকোচন, অথবা পুরু অংশগুলোতে পর্যাপ্ত ফিড না পৌঁছানোর কারণে হতে পারে। আমাদের গুণমান ব্যবস্থাগুলো এই সমস্যাগুলো মোকাবেলা করে থাকে। এর জন্য আমরা দরপত্র পর্যায়েই কম্পিউটার সলিডিফিকেশন মডেলিং ব্যবহার করি, যাতে যন্ত্রপাতিতে বিনিয়োগ করার আগেই সম্ভাব্য সমস্যাগুলো খুঁজে বের করা যায়। মাটির কণা বা ধাতুর প্রবেশের মতো উপরিভাগের ত্রুটিগুলো প্রায়শই শেল তৈরির পদ্ধতিতে পরিবর্তনের কারণে ঘটে থাকে। স্লারির সান্দ্রতা সঠিক মাত্রায় রেখে, শুকানোর অবস্থা নিয়ন্ত্রণ করে এবং রিফ্র্যাক্টরি কণার আকার বণ্টনের দিকে নজর রেখে উপরিভাগের বেশিরভাগ সমস্যা এড়ানো যায়। যখন কোনো সমস্যা দেখা দেয়, তখন মূল কারণ বিশ্লেষণ এবং সংশোধনমূলক পদক্ষেপ নিশ্চিত করে যে শুধু ভালো অংশগুলো বেছে নিয়ে খারাপগুলো ফেলে না দিয়ে, পরিস্থিতি ক্রমাগত উন্নত হতে থাকে।
প্রধান শিল্প অ্যাপ্লিকেশন এবং পরিসেবাভুক্ত শিল্পসমূহ
অনেক শিল্পে নির্ভুল ঢালাই একটি মৌলিক উৎপাদন প্রক্রিয়া, কারণ যন্ত্রাংশের নির্ভরযোগ্যতা নিরাপত্তা, কার্যক্ষমতা এবং ব্যবসা পরিচালনার খরচকে প্রভাবিত করে। এই পদ্ধতিটি অত্যন্ত নমনীয় হওয়ায়, এটি ব্যবহার করে মাত্র কয়েক গ্রাম ওজনের খুব ছোট চিকিৎসা সরঞ্জাম থেকে শুরু করে ৫০ কিলোগ্রামেরও বেশি ওজনের বড় শিল্প যন্ত্রাংশ পর্যন্ত তৈরি করা যায়।
মহাকাশ এবং প্রতিরক্ষা অ্যাপ্লিকেশন
টারবাইন ইঞ্জিনের যন্ত্রাংশগুলো সম্ভবত সবচেয়ে কঠিন কাজ, যার জন্য ইনভেস্টমেন্ট কাস্টিং প্রযুক্তি ব্যবহার করা হয়। ব্লেড, ভেন এবং স্ট্রাকচার কভারগুলোকে অবশ্যই ১১০০° সেলসিয়াসের কাছাকাছি তাপমাত্রা সহ্য করতে সক্ষম হতে হয়, এবং একই সাথে সেগুলোর সুনির্দিষ্ট এয়ারফয়েল আকৃতি থাকতে হয়, যা বিমানকে সম্ভাব্য সর্বনিম্ন জ্বালানি ব্যবহার করতে সাহায্য করে। নিকেল-ভিত্তিক সুপারঅ্যালয়, যেমন ইনকোনেল ৭১৮ এবং রেনে অ্যালয়, এই কঠোর চাহিদাগুলো পূরণ করতে পারে, এবং ব্লেডের নকশায় নির্মিত জটিল কুলিং চ্যানেলগুলো তৈরি করার জন্য ইনভেস্টমেন্ট কাস্টিং এখনও একমাত্র বাস্তবসম্মত উপায়। অ্যালুমিনিয়াম এবং টাইটানিয়ামের ইনভেস্টমেন্ট কাস্টিং সব ধরনের বিমানের জন্য স্ট্রাকচারাল ব্রেস এবং হাউজিং তৈরি করতে ব্যবহৃত হয়। এই যন্ত্রাংশগুলো উড্ডয়ন নিরাপত্তার জন্য গুরুত্বপূর্ণ ক্লান্তি প্রতিরোধের মান পূরণ করে এবং একই সাথে ওজন কমানোর লক্ষ্যও পূরণ করে। আমাদের বিমান সরবরাহ শৃঙ্খলের গ্রাহকরা পছন্দ করেন যে কীভাবে ইনভেস্টমেন্ট কাস্টিং একাধিক তৈরি যন্ত্রাংশকে একটি একক ঢালাই করা উপাদানে একত্রিত করে। এটি অ্যাসেম্বলির কাজ কমিয়ে দেয় এবং সংযোগস্থলে সম্ভাব্য ব্যর্থতার স্থান দূর করে।
মোটরগাড়ি এবং ভারী যন্ত্রপাতি
গাড়ি নির্মাতারা যেহেতু হালকা ও আরও শক্তিশালী গাড়ি তৈরির চেষ্টা করছে, তাই টার্বোচার্জার হাউজিং, এক্সজস্ট পাইপ এবং ট্রান্সমিশন কেসের মতো ইঞ্জিনের আরও বেশি যন্ত্রাংশ নির্ভুল কাস্টিং পদ্ধতিতে তৈরি করা হচ্ছে। স্টেইনলেস স্টিলের এক্সজস্ট যন্ত্রাংশ দহনের ফলে সৃষ্ট তাপের সংস্পর্শে এলেও মরিচা ধরে না এবং ঘরের স্বাভাবিক তাপমাত্রা থেকে ৭০০° সেলসিয়াস পর্যন্ত হাজার হাজার তাপচক্রের পরেও এগুলোর গঠনগত দৃঢ়তা বজায় থাকে। যখন স্টিয়ারিং নাকল, সাসপেনশনের যন্ত্রাংশ এবং ব্রেক ক্যালিপার তৈরির জন্য ইনভেস্টমেন্ট কাস্টিং ব্যবহার করা হয়, তখন এমন সব নকশা তৈরি করা সম্ভব যা শুধু ফোর্জিং বা কাটিংয়ের মাধ্যমে সম্ভব নয়। কাস্টিং প্রক্রিয়ার সময় হাইড্রোলিক ফ্লুইডের জন্য জটিল অভ্যন্তরীণ পথ বা ওজন কমানোর জন্য পকেট তৈরি করা হয়, তাই এর জন্য ব্যয়বহুল অতিরিক্ত কাজের প্রয়োজন হয় না। বছরে ৫,০০০ থেকে ৫,০০,০০০টি যন্ত্রাংশ তৈরি করা এখনও লাভজনক, যার মধ্যে উচ্চমানের যানবাহন এবং বহুল ব্যবহৃত সাধারণ যন্ত্রাংশ উভয়ই অন্তর্ভুক্ত।
চিকিৎসা ও ফার্মাসিউটিক্যাল যন্ত্রপাতি
অস্ত্রোপচারের সরঞ্জাম এমন নিরাপদ উপাদান দিয়ে তৈরি করা প্রয়োজন যা মরিচা ধরে না এবং যার মাপ সুনির্দিষ্ট হয়। কিছু ধরণের স্টেইনলেস স্টিল, যেমন 316L এবং 17-4PH, এফডিএ (FDA) দ্বারা অনুমোদিত। জটিল আকৃতির অস্ত্রোপচারের সরঞ্জাম তৈরি করতে ইনভেস্টমেন্ট কাস্টিং ব্যবহার করা হয়। ক্রমবর্ধমানভাবে অর্থোপেডিক ইমপ্লান্ট টাইটানিয়াম ইনভেস্টমেন্ট কাস্ট থেকে তৈরি করা হচ্ছে, যা প্রতিটি রোগীর জন্য কাস্টম সমাধানের সুযোগ করে দেয়, কারণ উপাদানটি বায়োকম্প্যাটিবল এবং এর নকশা নমনীয়। ঔষধ তৈরির জন্য ব্যবহৃত সরঞ্জামের অংশগুলিকে অবশ্যই কঠোর স্বাস্থ্যবিধি মান পূরণ করতে হবে। ইনভেস্টমেন্ট কাস্ট পাম্প হাউজিং, ভালভ বডি এবং মিক্সিং এলিমেন্টের পৃষ্ঠ মসৃণ হয়, যা ব্যাকটেরিয়া জন্মাতে দেয় না এবং কঠোর পরিষ্কারক রাসায়নিক ও স্টিম স্টেরিলাইজেশন প্রক্রিয়া সহ্য করতে পারে। প্রতিটি উৎপাদন লটের সাথে উপাদান অনুমোদন এবং ট্র্যাকিং সংক্রান্ত কাগজপত্র থাকে, যা আইনি এবং বৈধতা মান পূরণে সহায়তা করে।
শক্তি এবং শিল্প খাত
তেল ও গ্যাস ড্রিলিং সরঞ্জামে ব্যবহৃত ডাউনহোল টুলস, ভালভ বডি এবং পাম্পের যন্ত্রাংশ সবই ইনভেস্টমেন্ট-কাস্ট পার্টস দিয়ে তৈরি করা হয়। এই যন্ত্রাংশগুলোর জন্য ঘর্ষণকারী স্লারি থেকে সৃষ্ট ক্ষয়ক্ষতি, হাইড্রোজেন সালফাইড ও কার্বন ডাইঅক্সাইড থেকে সৃষ্ট মরিচা এবং উচ্চ-চাপের কার্যকলাপ থেকে সৃষ্ট যান্ত্রিক ভার সহ্য করার ক্ষমতা থাকা জরুরি। এই সমস্যাগুলো ডুপ্লেক্স স্টেইনলেস স্টিল এবং নিকেল অ্যালয় দিয়ে সমাধান করা যায়, এবং জটিল অভ্যন্তরীণ প্রবাহ পথযুক্ত যন্ত্রাংশ তৈরির জন্য ইনভেস্টমেন্ট কাস্টিংই একমাত্র বাস্তবসম্মত উপায়, যা হাইড্রোলিক কর্মক্ষমতা উন্নত করে। যখন হাইড্রোলিক দক্ষতার পরিচালন ব্যয়ের উপর সরাসরি প্রভাব থাকে, তখন শিল্প পাম্প নির্মাতারা ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে তৈরি ইম্পেলার এবং ভল্যুট বেছে নেন। সুনির্দিষ্ট ব্লেডের আকার এবং মসৃণ পৃষ্ঠতল টার্বুলেন্স ও ক্যাভিটেশন কমায়, যা যন্ত্রাংশগুলোকে দীর্ঘস্থায়ী করে এবং কম শক্তি ব্যবহার করতে সাহায্য করে। আমরা শিল্প গ্রাহকদের ঠান্ডা তরল থেকে শুরু করে ফুটন্ত ধাতু পর্যন্ত সবকিছুর ক্ষেত্রে সহায়তা করেছি, যা প্রমাণ করে যে এই প্রক্রিয়াটি সব তাপমাত্রায় কতটা নমনীয়।
প্রিসিশন কাস্টিং বনাম অন্যান্য কাস্টিং পদ্ধতি: সঠিক নির্বাচন
ক্রয়ের সিদ্ধান্ত নেওয়ার সময়, অন্যান্য নির্মাণ পদ্ধতির তুলনায় প্রিসিশন কাস্টিং কতটা সুবিধাজনক, তা জানা সহায়ক । প্রতিটি পদ্ধতিরই নিজস্ব সুবিধা রয়েছে, এবং ব্যবহারের জন্য সেরা পদ্ধতিটি নির্ভর করে যন্ত্রাংশটির আকৃতি, প্রয়োজনীয় উপকরণের পরিমাণ, প্রত্যাশিত গুণমান এবং উৎপাদনের পরিমাণের উপর।
স্যান্ড কাস্টিং এর তুলনায় ইনভেস্টমেন্ট কাস্টিং
২০০ কিলোগ্রামের বেশি ওজনের যন্ত্রাংশ অথবা ৫০টির কম সংখ্যক যন্ত্রাংশের ছোট ব্যাচ তৈরির জন্য স্যান্ড কাস্টিং একটি ভালো উপায়, কারণ এতে ব্যয়বহুল যন্ত্রপাতির প্রয়োজন হয় না এবং এর মাধ্যমে বড় আকারের যন্ত্রাংশও তৈরি করা যায়। ISO 8062 অনুযায়ী, এর মাত্রিক সীমা সাধারণত CT10 থেকে CT13-এর মধ্যে থাকে, যার অর্থ হলো কাটার জন্য যথেষ্ট জায়গা রাখতে হয়। এর পৃষ্ঠতলের ফিনিশের Ra সাধারণত ১২.৫ থেকে ২৫ মাইক্রোমিটার হয়, যার মানে হলো প্রয়োজনীয় জায়গাগুলোতে অতিরিক্ত কাজ করতে হয়। ডিজাইনের জটিলতার কারণে এই পদ্ধতিগুলোর মধ্যে পার্থক্য আরও বেড়ে যায়। স্যান্ড কাস্টিং পদ্ধতিতে সূক্ষ্ম পৃষ্ঠতলের বৈশিষ্ট্য, অতিরিক্ত জটিল কোরিং এবং ৬ মিমি-এর কম পুরুত্বের দেয়াল তৈরিতে সমস্যা হয়। ইনভেস্টমেন্ট কাস্টিং ব্যবহার করে আপনি ১.৫ মিমি-এর মতো পাতলা দেয়াল, জটিল অভ্যন্তরীণ পথ এবং লোগো, পার্ট নম্বর ও প্রয়োজনীয় টেক্সচারের মতো পৃষ্ঠতলের বৈশিষ্ট্য তৈরি করতে পারেন। ডিজাইনের এই স্বাধীনতা যন্ত্রাংশগুলোকে একত্রিত করার সুযোগ দেয়, যা অ্যাসেম্বলির ধাপ এবং সম্ভাব্য ত্রুটির স্থান কমিয়ে আনে।
ডাই কাস্টিং এবং স্থায়ী ছাঁচের বিকল্প
প্রচুর পরিমাণে অ্যালুমিনিয়াম, জিঙ্ক এবং ম্যাগনেসিয়ামের যন্ত্রাংশ তৈরির জন্য ডাই কাস্টিং হলো সেরা উপায়। এর মাধ্যমে চমৎকার পৃষ্ঠতল ফিনিশ এবং সামঞ্জস্যপূর্ণ মাত্রা সহ বছরে ১০,০০০-এরও বেশি যন্ত্রাংশ উৎপাদন করা যায়। উপকরণের সীমাবদ্ধতার কারণে, লৌহঘটিত সংকর ধাতু এবং উচ্চ গলনাঙ্কের ধাতু ব্যবহারের অনুমতি নেই। এর মানে হলো, যেখানে শক্তি, তাপ সহনশীলতা বা মরিচা থেকে সুরক্ষার প্রয়োজন হয়, সেখানে স্টিল বা সুপারঅ্যালয় ব্যবহার করা যায় না। যন্ত্রাংশের আকৃতির সীমাবদ্ধতা এই পদ্ধতিগুলোকে আরও আলাদা করে তোলে। যন্ত্রাংশ অপসারণের জন্য ডাই কাস্টিং-এ ড্রাফট অ্যাঙ্গেলের প্রয়োজন হয় এবং সাইড-অ্যাকশন সিস্টেমগুলো একটি নির্দিষ্ট সংখ্যক আন্ডারকাটই সামলাতে পারে। যখন আপনি ইনভেস্টমেন্ট কাস্টিং ব্যবহার করেন, তখন এই ধরনের কোনো সীমাবদ্ধতা থাকে না, কারণ কাস্টিং শক্ত হয়ে যাওয়ার পর সিরামিক শেলটি যান্ত্রিক রিলিজের মাধ্যমে অপসারণ করা যায়। জিরো-ড্রাফট ওয়াল, রিভার্স-টেপার বৈশিষ্ট্য এবং জটিল আন্ডারকাটযুক্ত যন্ত্রাংশগুলো মোল্ড ডিজাইনের সমস্যা ছাড়া উৎপাদনের সময় অন্য কোনো অতিরিক্ত সমস্যা তৈরি করে না।
নির্ভুল ঢালাই সংগ্রহ: সঠিক সরবরাহকারী খুঁজে বের করা
ইনভেস্টমেন্ট কাস্ট পার্টসের ভালো সরবরাহকারী খুঁজে পেতে হলে, তাদের কারিগরি সক্ষমতা, মান নিয়ন্ত্রণ পদ্ধতি এবং অংশীদারিত্ব গঠনের সম্ভাবনাগুলো সতর্কতার সাথে খতিয়ে দেখতে হবে। ক্রয়-বিক্রয় পেশাজীবীদের খরচ কমানো, গুণমানের মানদণ্ড পূরণ করা এবং সরবরাহ শৃঙ্খল সুষ্ঠুভাবে কাজ করছে কি না, তা নিশ্চিত করার মধ্যে একটি ভারসাম্য খুঁজে বের করতে হয়।
সরবরাহকারীর যোগ্যতার মানদণ্ড
কারিগরি জ্ঞানের মূল্যায়নের মধ্যে প্রকৌশলগত সহায়তা প্রদানের সক্ষমতাও অন্তর্ভুক্ত। যে সকল সরবরাহকারী মূল্য উদ্ধৃতির সময় ডিএফএম (DFM) বিশ্লেষণ প্রদান করেন, তারা টুলিং চূড়ান্ত করার আগেই দেয়ালের পুরুত্ব, কোরিং বা গেটের সমস্যা খুঁজে বের করে ঢালাইযোগ্যতার জন্য ডিজাইন উন্নত করতে সাহায্য করেন। একসাথে কাজ করার এই পদ্ধতি উন্নয়নের সময় কমিয়ে আনে এবং পণ্য বাজারে আসার পর ব্যয়বহুল ডিজাইন পরিবর্তন রোধ করে। ওয়েলং-এ আমাদের প্রকৌশল দল অটোক্যাড (AutoCAD), প্রো-ইঞ্জিনিয়ারিং (Pro-Engineering) এবং সলিডওয়ার্কস (SolidWorks) ব্যবহার করে। তারা বিভিন্ন ধরনের ফাইল নিয়ে কাজ করতে পারে এবং উৎপাদনে তাদের ২০ বছরের অভিজ্ঞতার ভিত্তিতে ডিজাইন উন্নত করার পরামর্শ দিতে পারে।
ভৌগোলিক উৎস কৌশল
যোগাযোগ এবং সাংস্কৃতিক বিষয়গুলো একটি সম্পর্ক কতটা ভালোভাবে কাজ করবে তা প্রভাবিত করে। টাইম জোনের পার্থক্য, ভাষার প্রতিবন্ধকতা এবং ব্যবসা করার পদ্ধতির পরিবর্তনের কারণে সরাসরি চীনা উৎস থেকে কেনাকাটা করা কঠিন হতে পারে। যখন আপনি দক্ষ মধ্যস্থতাকারীদের সাথে কাজ করেন, তখন এই সমস্যাগুলো দূর হয়ে যায়, কারণ দ্বিভাষিক বিশেষজ্ঞ কর্মীরা প্রকৌশল নিয়ে আলোচনা, ব্যবসায়িক চুক্তি নিয়ে দর কষাকষি এবং গুণগত সমস্যার সমাধানকে সহজ করে তোলে। উত্তর আমেরিকা এবং ইউরোপের গ্রাহকদের সাথে আমাদের ২০ বছরের কাজের অভিজ্ঞতা প্রমাণ করে যে, একটি কার্যকর দীর্ঘমেয়াদী সম্পর্কের জন্য একটি ভালো যোগাযোগ পরিকাঠামোই মূল চাবিকাঠি।
কাস্টম উৎপাদন যাত্রা
ওয়েলং শত শত ক্লায়েন্ট প্রকল্পে উন্নত ও পরীক্ষিত পদ্ধতি ব্যবহার করে এই প্রক্রিয়াটিকে ত্বরান্বিত করে। সরবরাহকারীদের পূর্ব-যোগ্যতা যাচাই প্রক্রিয়া পর্যালোচনার বিলম্ব কমিয়ে আনে এবং উৎপাদন কেন্দ্রে আমাদের মান নিয়ন্ত্রণ কর্মীদের উপস্থিতি আমাদেরকে রিয়েল-টাইমে উৎপাদনের উপর নজর রাখতে সাহায্য করে। এই ব্যবস্থা ক্রয়ের ঝুঁকি কমায় এবং নতুন যন্ত্রাংশ বাজারে আনার সময়কে ত্বরান্বিত করে।
উপসংহার
ইনভেস্টমেন্ট কাস্টিং প্রযুক্তি আধুনিক ব্যবসার জন্য প্রয়োজনীয় গুরুত্বপূর্ণ যন্ত্রাংশগুলোকে সঠিক মাপ, বিভিন্ন ধরণের উপকরণ এবং নকশার নমনীয়তা প্রদান করে। ক্রয় বিশেষজ্ঞরা এই প্রক্রিয়ার মূল বিষয়গুলো, ব্যবহারযোগ্য বিভিন্ন উপকরণ এবং প্রয়োগের প্রয়োজনীয়তা সম্পর্কে জেনে খরচ, গুণমান এবং সরবরাহের কার্যকারিতার মধ্যে ভারসাম্য রেখে বিচক্ষণ ক্রয়ের সিদ্ধান্ত নিতে পারেন। ভালো ফলাফল পেতে হলে, আপনাকে এমন যোগ্য সরবরাহকারী বেছে নিতে হবে যাদের প্রমাণিত প্রযুক্তিগত জ্ঞান, শক্তিশালী গুণমান ব্যবস্থা এবং আপনার সাথে কাজ করার মতো প্রকৌশলগত সহায়তা রয়েছে। যেহেতু বিশ্বব্যাপী সরবরাহ শৃঙ্খল পরিবর্তিত হচ্ছে, তাই অভিজ্ঞ পরিষেবা প্রদানকারীদের সাথে কাজ করা আপনাকে উৎপাদন দক্ষতার সুবিধা পেতে সাহায্য করতে পারে এবং একই সাথে সরবরাহকারীদের পরিচালনা ও গুণমানের মানদণ্ড পূরণ নিশ্চিত করার মাধ্যমে জিনিসপত্র কেনার ঝুঁকি কমাতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: কোন শিল্পগুলো ইনভেস্টমেন্ট কাস্টিং-এর উপর সবচেয়ে বেশি নির্ভরশীল?
প্রিসিশন কাস্টিং প্রধানত মহাকাশ এবং সামরিক শিল্পে সুপারঅ্যালয়, টাইটানিয়াম এবং অ্যালুমিনিয়াম দিয়ে টারবাইন ইঞ্জিনের যন্ত্রাংশ, স্ট্রাকচারাল ব্র্যাকেট এবং ফ্লাইট কন্ট্রোল গিয়ার তৈরি করতে ব্যবহৃত হয়। স্বয়ংচালিত শিল্পে এর প্রয়োগের মধ্যে রয়েছে ইঞ্জিন, ট্রান্সমিশন হাউজিং এবং ফ্রেমের যন্ত্রাংশ, যেগুলোর জটিল আকৃতি এবং সূক্ষ্ম সহনশীলতা থাকা প্রয়োজন। চিকিৎসা সরঞ্জাম নির্মাতারা স্টেইনলেস স্টিল এবং টাইটানিয়ামের তৈরি কাস্টিং ব্যবহার করে অস্ত্রোপচারের সরঞ্জাম এবং ইমপ্লান্ট তৈরি করেন, যেগুলোকে জৈব-সামঞ্জস্যপূর্ণ এবং নির্ভুল হতে হয়। ইনভেস্টমেন্ট কাস্টিং পাম্প, ভালভের মতো শিল্প সরঞ্জাম এবং শক্তিকে আরও সাশ্রয়ী ও মরিচা-প্রতিরোধী করার সরঞ্জাম তৈরিতে ব্যবহৃত হয়।
ইনভেস্টমেন্ট কাস্টিং কীভাবে এত সূক্ষ্ম সহনশীলতা অর্জন করে?
একসাথে কাজ করা একাধিক প্রসেস কন্ট্রোল আপনাকে সঠিক পরিমাপ দেয়। প্রিসিশন-মেশিনড টুলস এমন মোমের নকশা তৈরি করে যা সর্বদা একই থাকে, এবং তাপমাত্রা-নিয়ন্ত্রিত ইনজেকশন প্যারামিটার প্যাটার্নের তারতম্যকে ন্যূনতম পর্যায়ে রাখে। সিরামিক শেলের গঠন এবং এটি প্রয়োগের পদ্ধতি, ধাতুর উত্তাপন ও কঠিনীভবনের সময় এর মাত্রার পরিবর্তনকে প্রভাবিত করে। সংকর ধাতুর জন্য উপযুক্ত তাপমাত্রা এবং শীতলীকরণের হার তাপীয় বিকৃতিকে ন্যূনতম পর্যায়ে রাখতে সাহায্য করে। আধুনিক ফাউন্ড্রিগুলো উৎপাদনের সময় গুরুত্বপূর্ণ বিষয়গুলোর উপর নজর রাখতে স্ট্যাটিস্টিক্যাল প্রসেস কন্ট্রোল ব্যবহার করে। এইভাবে, তারা বেশিরভাগ ফিচারের উপর কোনো অতিরিক্ত কাজ না করেই CT5 এবং CT7-এর মধ্যে টলারেন্স বজায় রাখতে পারে, যা ISO 8062 স্ট্যান্ডার্ড অনুযায়ী হওয়া উচিত।
কোন বিষয়গুলো সরবরাহের সময় এবং খরচকে প্রভাবিত করে?
যন্ত্রপাতির খরচ এবং একটি একক অংশ তৈরির খরচ, উভয়ই যন্ত্রাংশটি কতটা জটিল তার উপর নির্ভর করে। যখন অনেক ছোট ছোট বৈশিষ্ট্য, পাতলা দেয়াল এবং জটিল কোরিং থাকে, তখন খোলস তৈরিতে বেশি সময় লাগে এবং উৎপাদন কম হয়। উপাদানের পছন্দ কাঁচামালের খরচ এবং গলানোর শর্তকে প্রভাবিত করে। উদাহরণস্বরূপ, সুপারঅ্যালয় অ্যালুমিনিয়াম বা কার্বন স্টিলের চেয়ে বেশি ব্যয়বহুল। উৎপাদিত অংশের সংখ্যা যন্ত্রপাতির অবচয়কে অনেকগুলো অংশের উপর ছড়িয়ে দেয় এবং বছরে ৫০০টির বেশি অংশ তৈরি হলে প্রতি অংশের খরচ উল্লেখযোগ্যভাবে কমে যায়। যান্ত্রিক পরীক্ষা, অবিনাশী পরীক্ষা এবং শংসাপত্রের কাগজপত্রের মতো গুণমানের মানদণ্ডগুলো, স্পেসিফিকেশনের বিশদ বিবরণের স্তরের উপর ভিত্তি করে, উৎপাদনের মূল খরচ ১০ থেকে ৩০ শতাংশ পর্যন্ত বাড়িয়ে দেয়।
আপনার নির্ভুল ঢালাই উৎপাদন চাহিদার জন্য ওয়েলং-এর সাথে অংশীদার হোন।
ওয়েলং একটি ISO 9001:2015 সনদপ্রাপ্ত নির্ভুল ঢালাই সরবরাহকারী প্রতিষ্ঠান, যা ২০ বছরেরও বেশি সময় ধরে উত্তর আমেরিকা, ইউরোপ এবং এশিয়া-প্যাসিফিক অঞ্চলের বিমান, গাড়ি, চিকিৎসা সরঞ্জাম এবং শিল্প সরঞ্জাম নির্মাতাদের সাথে কাজ করে আসছে। আমাদের সমন্বিত সরবরাহ শৃঙ্খল ব্যবস্থাপনায় প্রযুক্তিগত জ্ঞান, সরবরাহকারীদের যোগ্যতা যাচাই, উৎপাদন তত্ত্বাবধান এবং মান নিয়ন্ত্রণ—এই সমস্ত বিষয় একটিমাত্র জবাবদিহিতার অধীনে থাকে। এর ফলে সরাসরি চীন থেকে পণ্য কেনার ঝামেলা ও ঝুঁকি দূর হয়।
আমরা আপনার স্কেচ বা নমুনা থেকে অনন্য ধাতব যন্ত্রাংশ তৈরি করি এবং আমাদের প্রকৌশল দল CAD ডিজাইনে সহায়তার জন্য AutoCAD, Pro-Engineering, ও SolidWorks ব্যবহার করে। আপনার যতগুলোই প্রোটোটাইপ বা উৎপাদনের জন্য প্রয়োজন হোক না কেন, আমাদের সরবরাহকারীদের নেটওয়ার্ক গুণমানের সাথে আপোস না করেই আপনাকে সেরা মূল্য এনে দিতে পারে। আপনার নির্ভুল ঢালাইয়ের প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং আমাদের পরীক্ষিত ও নির্ভরযোগ্য পদ্ধতিগুলো কীভাবে আপনার সবচেয়ে গুরুত্বপূর্ণ যন্ত্রাংশগুলোর খরচ ও সরবরাহ উন্নত করার পাশাপাশি সোর্সিং ঝুঁকি কমাতে পারে, তা জানতে আমাদের দলকে info@welongpost.com- এ ইমেল করুন।
তথ্যসূত্র
1. ক্যাম্পবেল, জে. (2015)। সম্পূর্ণ কাস্টিং হ্যান্ডবুক: মেটাল কাস্টিং প্রসেস, ধাতুবিদ্যা, কৌশল এবং ডিজাইন। বাটারওয়ার্থ-হেইনম্যান।
২. ব্লেয়ার, এম. এবং স্টিভেন্স, টি.এল. (২০১৪)। স্টিল কাস্টিংস হ্যান্ডবুক, ষষ্ঠ সংস্করণ। এএসএম ইন্টারন্যাশনাল।
৩. বিলি, পিআর এবং স্মার্ট, আরএফ (২০১৭)। ইনভেস্টমেন্ট কাস্টিং: তত্ত্ব ও প্রয়োগ। ইনস্টিটিউট অফ মেটেরিয়ালস।
৪. জিয়াং, ডব্লিউ. এবং ফ্যান, জেড. (২০১৮)। জটিল জ্যামিতির জন্য উন্নত ঢালাই প্রযুক্তি। ম্যানুফ্যাকচারিং সায়েন্স অ্যান্ড ইঞ্জিনিয়ারিং জার্নাল, খণ্ড ৪২, পৃষ্ঠা ১৫৬-১৭৮।
৫. আইএসও ৮০৬২-৩:২০০৭। জ্যামিতিক পণ্যের স্পেসিফিকেশন (জিপিএস) - ছাঁচে তৈরি যন্ত্রাংশের মাত্রিক ও জ্যামিতিক টলারেন্স। আন্তর্জাতিক মান সংস্থা।
৬. এএসএম আন্তর্জাতিক হ্যান্ডবুক কমিটি (২০০৮)। এএসএম হ্যান্ডবুক খণ্ড ১৫: কাস্টিং। এএসএম আন্তর্জাতিক প্রকাশনা।

Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

