কোন বিষয়গুলো স্ট্যাবিলাইজার রোলের ক্ষয় ও স্থায়িত্বকে প্রভাবিত করে?
স্ট্যাবিলাইজার রোল হট-ডিপ গ্যালভানাইজিং লাইনে কাজ করে, যা ৪৫০ ডিগ্রি সেলসিয়াসের বেশি তাপমাত্রার গলিত জিঙ্কে নিমজ্জিত থাকে এবং সবসময় চালু থাকে। এয়ার নাইফ চূড়ান্ত কোটিং প্রোফাইল প্রয়োগ করার আগে এটি স্টিলের স্ট্রিপকে স্থির রাখে। কোটিং লাইনের কর্মীদের জন্য সবচেয়ে কঠিন কাজগুলোর মধ্যে একটি হলো স্ট্যাবিলাইজার রোলের ক্ষয়। এর কারণ হলো যান্ত্রিক ঘর্ষণ, গরম ধাতুতে মরিচা পড়া এবং তাপমাত্রার চাপ। কী কারণে স্ট্যাবিলাইজার রোল নষ্ট হয় এবং সেগুলোকে আরও দীর্ঘস্থায়ী করার জন্য কী করা যেতে পারে, তা জানা থাকলে প্রোডাকশন টিম অপ্রত্যাশিত ডাউনটাইম এড়াতে পারে এবং অটোমোটিভ ও অ্যাপ্লায়েন্স শিল্পের গ্রাহকদের চাহিদা অনুযায়ী অভিন্ন কোটিং বজায় রাখতে পারে।
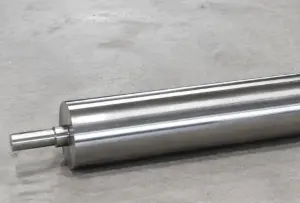
কন্টিনিউয়াস প্রসেসিং লাইনে স্ট্যাবিলাইজার রোলের ক্ষয়ের কারণ কী?
স্ট্যাবিলাইজার রোলের ক্ষয় কোনো একটি নির্দিষ্ট কারণে হয় না। জিঙ্ক বাথের মধ্যে বেশ কয়েকটি ভাঙন প্রক্রিয়া একসাথে কাজ করে, এবং এদের সম্মিলিত প্রভাব এদের যেকোনো একটির একক প্রভাবের চেয়েও বেশি দ্রুত উপাদান ক্ষয় ঘটায়।
স্ট্রিপ সংস্পর্শ থেকে যান্ত্রিক ঘর্ষণ
প্রতি মিনিটে ২০০ মিটার পর্যন্ত লাইন গতিতে স্টিলের স্ট্রিপটি স্ট্যাবিলাইজার রোলের চারপাশে ঘুরতে থাকে এবং একই সাথে এটিকে ক্রমাগত টানটান করে রাখা হয়। প্রক্রিয়াজাত প্রতিটি মিটারের কারণে তীব্র ক্ষয় হয়। যেকোনো বিয়ারিং প্রতিরোধের ফলে অসম গতি এবং নির্দিষ্ট স্থানে পৃষ্ঠতলে আঁচড়ের সৃষ্টি হয়, কারণ স্ট্যাবিলাইজার রোলটি একটি পৃথক মোটর ড্রাইভের পরিবর্তে চলমান স্ট্রিপের ঘর্ষণের কারণে ঘোরে। ৩৫০ থেকে ৫০০ ঘণ্টার একটি সাধারণ কার্যচক্র চলাকালীন, অতি ক্ষুদ্র মাত্রার এই উপাদান ক্ষয় একত্রিত হয়ে পৃষ্ঠতলের পরিমাপযোগ্য ক্ষতিতে পরিণত হয়। এর ফলে রোলের পক্ষে স্ট্রিপের ঝাঁকুনি এবং আবরণের পুরুত্ব নিয়ন্ত্রণ করা আরও কঠিন হয়ে পড়ে।
গলিত জিঙ্কের ক্ষয় এবং আন্তঃধাতব আক্রমণ
যখন স্ট্যাবিলাইজার রোলটি ৪৫০ থেকে ৪৮০ ডিগ্রি সেলসিয়াস তাপমাত্রায় গলিত জিঙ্কে ডুবানো হয়, তখন এটি তীব্র তরল ধাতব ক্ষয়ের শিকার হয়। এটি ঘটে কারণ মূল উপাদান থেকে লোহা ভেঙে গিয়ে আন্তঃধাতব যৌগ তৈরি করে, যা এর পৃষ্ঠকে অমসৃণ করে তোলে। যখন দ্রবণের রাসায়নিক গঠন লক্ষ্যমাত্রার অ্যালুমিনিয়ামের মাত্রা থেকে ভিন্ন হয়, তখন মরিচা পড়ার হার বেড়ে যায়, কারণ অ্যালুমিনিয়াম লোহাকে দ্রবীভূত হতে বাধা দেয়। যে দ্রবণ কঠোরভাবে নিয়ন্ত্রিত নয়, তাতে থাকা একটি স্ট্যাবিলাইজার রোলের পৃষ্ঠের দৃঢ়তা, নিয়ন্ত্রিত দ্রবণের তুলনায় অনেক দ্রুত নষ্ট হয়ে যায়। এর অর্থ হলো, রোলটি প্রতিস্থাপনের আগে কতগুলো কার্যকাল পর্যন্ত টিকবে, তা এর ক্ষয় প্রতিরোধ ক্ষমতার উপরই নির্ভর করে।
স্ট্যাবিলাইজার রোলের কার্যকালকে প্রভাবিতকারী প্রধান কারণসমূহ
একটি স্টেবিলাইজার রোল কতদিন ভালোভাবে কাজ করবে তা বেশ কিছু পরিচালনগত বিষয়ের উপর নির্ভর করে। যেহেতু এই বিষয়গুলো একে অপরকে প্রভাবিত করে, তাই যেকোনো একটির উন্নতি করলে সাধারণত এর প্রত্যাশিত আয়ুষ্কাল বৃদ্ধি পায় না।
অপারেটিং তাপমাত্রা এবং তাপীয় সাইক্লিং
স্ট্যাবিলাইজার রোলটি সর্বদা তরল জিঙ্কের সংস্পর্শে থাকে, যার তাপমাত্রা বেশিরভাগ স্ট্রাকচারাল স্টিলের ক্রিপ রেঞ্জের কাছাকাছি থাকে। উৎপাদনের প্রতিটি ধাপে, এটি একটি উত্তাপন-শীতলীকরণ চক্রের মধ্য দিয়ে যায়, যার ফলে রোলের মূল অংশ এবং বেয়ারিং আর্মগুলো ভিন্ন ভিন্ন হারে প্রসারিত হয়। সময়ের সাথে সাথে, এই তাপীয় চক্রগুলো ইন্টারফেরেন্স ফিটগুলোকে আলগা করে দেয় এবং ক্ষুদ্র ক্ষুদ্র ছিদ্র তৈরি করে, যেখান দিয়ে জিঙ্ক প্রবেশ করতে পারে। এর ফলে উপরিভাগের নিচে মরিচা পড়তে শুরু করে, যা বাইরে থেকে দেখা যায় না। যখন তাপমাত্রা ঘন ঘন পরিবর্তিত হয়, তখন একটি স্ট্যাবিলাইজার রোলের ভেতরের অংশ স্থিতিশীল অবস্থায় চলার চেয়ে দ্রুত ক্ষতিগ্রস্ত হয় এবং সময়ের সাথে সাথে, শুধুমাত্র উপরিভাগের ক্ষয়ের কারণে রোলটি প্রতিস্থাপনের প্রয়োজন হওয়ার আগেই তাপীয় ক্লান্তির কারণে প্রায়শই এর কার্যকাল শেষ হয়ে যায়।
লাইন স্পিড, স্ট্রিপ টেনশন এবং মেকানিক্যাল লোডিং
লাইনের গতি বেশি হলে স্ট্যাবিলাইজার রোল আরও ঘন ঘন ঘোরে, যার ফলে বিয়ারিংগুলো প্রতি ক্যাম্পেইনে আরও বেশিবার ঘোরে এবং স্লিভগুলো দ্রুত ক্ষয় হয়ে যায়। স্ট্রিপের টান সরাসরি স্ট্রিপ এবং রোলের পৃষ্ঠের মধ্যেকার সংস্পর্শ চাপকে প্রভাবিত করে। এর কারণ হলো, বেশি টানের ফলে সংযোগস্থলটি আরও বেশি ঘর্ষণপ্রবণ হয়ে ওঠে। এই সম্মিলিত প্রভাব একটি অরৈখিক ক্ষয় সম্পর্ক তৈরি করে, যেখানে যেকোনো একটি পরিমাপে সামান্য পরিবর্তন ঘটলেই মেরামতের সময় স্বাভাবিকের চেয়ে অনেক কমে আসে। তাদের সমস্ত পণ্যের জন্য স্ট্যাবিলাইজার রোল কখন পরিবর্তন করতে হবে, সেই পরিকল্পনা করার সময় বিভিন্ন গ্রেডের দায়িত্বে থাকা উৎপাদন দলগুলোকে অবশ্যই এই মোট লোডিংয়ের পার্থক্যগুলো মাথায় রাখতে হবে।
উপাদান নির্বাচন এবং পৃষ্ঠের প্রলেপ কীভাবে স্টেবিলাইজার রোলের দীর্ঘস্থায়িত্বকে প্রভাবিত করে?
প্রতিকূল পরিস্থিতিতে একটি স্টেবিলাইজার রোল কতটা ভালোভাবে কাজ করবে তা নির্ভর করে ব্যবহৃত মূল ধাতুর ধরন, এর নির্মাণ পদ্ধতি, প্রতিরক্ষামূলক আবরণ এবং বেয়ারিং স্লিভগুলিতে ব্যবহৃত উপকরণের উপর।
বেস মেটালের গুণমান এবং সেন্ট্রিফিউগাল কাস্টিং
উচ্চ-মানের স্ট্যাবিলাইজার রোলগুলো 316L বা 317L-এর মতো অত্যন্ত বিশুদ্ধ অস্টেনিটিক স্টেইনলেস স্টিল দিয়ে তৈরি হয়। এই স্টিলগুলো বেছে নেওয়া হয় কারণ এগুলিতে কার্বন এবং সিলিকনের পরিমাণ কম থাকে, যা গলিত জিঙ্কে নির্দিষ্ট গ্রেইন বাউন্ডারি অ্যাটাকের বিরুদ্ধে এদেরকে প্রতিরোধী করে তোলে। সেন্ট্রিফিউগাল কাস্টিং স্ট্যাটিক কাস্টিংয়ের তুলনায় মাইক্রোস্ট্রাকচারকে আরও পুরু এবং সুষম করে তোলে। এর কারণ হলো, উপাদানটি জমাট বাঁধার সময় এটি ত্রুটি এবং গহ্বরগুলোকে ভেতরের টিউবের দিকে ঠেলে দেয়, ফলে ওয়ার্কিং সারফেসটি ত্রুটিমুক্ত থাকে। সেন্ট্রিফিউগাল কাস্টিং পদ্ধতিতে তৈরি একটি স্ট্যাবিলাইজার রোলে দীর্ঘ সময় জিঙ্কে ডুবিয়ে রাখার পরেও স্ট্যাটিক-কাস্ট বিকল্পগুলোর মতো স্থানিক পিটিং হয় না। এর কারণ হলো, অভ্যন্তরীণ ত্রুটির অনুপস্থিতি এমন জায়গাগুলোকে দূর করে দেয় যেখানে মরিচা পড়া শুরু হয় এবং যা সময়ের সাথে সাথে পৃষ্ঠের গর্তে পরিণত হয়।
পৃষ্ঠের আবরণ এবং বিয়ারিং স্লিভ উপকরণ
কোবাল্ট-ক্রোমিয়াম ম্যাট্রিক্সে টাংস্টেন কার্বাইডের হাই-স্পিড অক্সিজেন ফুয়েল থার্মাল স্প্রে কোটিং ব্যবহার করে স্টেবিলাইজার রোলের পৃষ্ঠে একটি প্রতিবন্ধক তৈরি করা হয় যা ১,০০০ এইচভি-এর চেয়েও বেশি শক্ত এবং যার বন্ধন শক্তি ৭০ মেগাপ্যাসকেলের বেশি। এই প্রতিবন্ধকটি ঘর্ষণজনিত ক্ষয় এবং গলিত জিঙ্কের আক্রমণ রোধ করার পাশাপাশি ড্রোস জমা হওয়াও প্রতিরোধ করে। বিয়ারিং-এর দিকে, স্টেলাইট গ্রেড ST4 এবং ST6-এর মতো কোবাল্ট-ভিত্তিক অ্যালয় স্লিভ ব্যবহার করে স্টেবিলাইজার রোলগুলোকে সাধারণ জিঙ্ক বাথে প্রতি বিশ থেকে পঁচিশ দিনে সার্ভিসিং করা সম্ভব হয়, যেখানে 316L স্লিভ ব্যবহার করলে প্রতি আট থেকে পনেরো দিনে তা করতে হতো। এর কারণ হলো, কোবাল্ট অ্যালয়গুলো সাধারণ স্টেইনলেস স্টিলের তুলনায় অনেক বেশি সময় ধরে কার্যকারী তাপমাত্রায় শক্ত এবং ক্ষয়রোধী থাকে।
সাধারণ অপারেটিং পরিস্থিতি যা স্ট্যাবিলাইজার রোলের ক্ষয়কে ত্বরান্বিত করে
যখন কাজের পরিবেশ সুপারিশকৃত অবস্থার বাইরে চলে যায়, তখন ভালোভাবে তৈরি স্ট্যাবিলাইজার রোলগুলোও প্রত্যাশার চেয়ে দ্রুত নষ্ট হয়ে যায়। কর্মীরা যখন এই দ্রুত নষ্ট হওয়ার কারণগুলো সম্পর্কে জানেন, তখন স্থায়ী ক্ষতি হওয়ার আগেই তারা তাদের কাজের পদ্ধতি পরিবর্তন করতে পারেন।
ময়লা জমা এবং পৃষ্ঠতল দূষণ
যখন কোনো পাত্রে লোহা অ্যালুমিনিয়ামের সাথে বিক্রিয়া করে, তখন সব সময় জিঙ্কের ময়লা তৈরি হয়। এর ফলে আন্তঃধাতব কণা তৈরি হয় যা ডুবানো পৃষ্ঠে লেগে যায়। যখন এই কণাগুলো স্টেবিলাইজার রোলে লেগে যায়, তখন সেগুলো উঁচু স্থান তৈরি করে, যা প্রতিবার ঘোরার সময় এর আবরণে দাগ ফেলে। অমসৃণ পৃষ্ঠও আরও বেশি কণাকে আকর্ষণ করে, যা একটি চলমান চক্র তৈরি করে। যদি স্টেবিলাইজার রোল থেকে ময়লা সঠিকভাবে সরানো না হয়, তবে পরিষ্কার পাত্রের তুলনায় এর পৃষ্ঠ অনেক দ্রুত অমসৃণ হয়ে যায়। এর মানে হলো, সেখানে জমে থাকা ময়লার পরিমাণ যতই হোক না কেন, রোলটি আরও তাড়াতাড়ি পরিবর্তন করতে হয়।
অসামঞ্জস্য, কম্পন এবং বিয়ারিং ক্ষয়
যখন স্টেবিলাইজার রোল এবং এর সাপোর্টিং আর্ম অ্যাসেম্বলি জ্যামিতিকভাবে সঠিকভাবে সারিবদ্ধ থাকে না, তখন বিয়ারিংয়ের ক্ষয় ছোট ছোট সংস্পর্শ ব্যান্ডে কেন্দ্রীভূত হয় যা দ্রুত ক্ষয় হয়ে যায়। এছাড়াও, অসম ক্ষয়ের কারণে রেডিয়াল রানআউট ঘটে যা স্থিতিশীল স্ট্রিপ পজিশনিংয়ের জন্য প্রয়োজনীয় ০.০৩-মিলিমিটার সহনশীলতার চেয়ে বেশি হয়। এর ফলে যে ঝাঁকুনি হয় তা তাৎক্ষণিকভাবে স্তরের পুরুত্ব পরিবর্তন করে দেয়। যখন একটি স্টেবিলাইজার রোল আটকে যায়, তখন এটি স্ট্রিপের বিপরীতে পিছলে যায়, গভীর ক্ষত তৈরি করে যা রোলের মূল অংশকে ক্ষতিগ্রস্ত করে। একে বিয়ারিং সিজার বলা হয়। এই ধারাবাহিক ব্যর্থতাগুলো এড়ানো যেতে পারে অ্যালাইনমেন্ট নিখুঁত রেখে এবং স্লিভগুলো খুব বেশি ক্ষয় হওয়ার আগেই প্রতিস্থাপন করে।
উপসংহার
একটি স্ট্যাবিলাইজার রোলের জীবনকাল একসাথে কাজ করা একাধিক বিষয়ের উপর নির্ভর করে: মূল উপাদানের গুণমান, প্রতিরক্ষামূলক আবরণের অখণ্ডতা, সঠিক বিয়ারিং স্লিভের নির্বাচন, স্থিতিশীল অপারেটিং তাপমাত্রা, নিয়ন্ত্রিত স্ট্রিপ টেনশন এবং নিয়মিত ড্রস ব্যবস্থাপনা। যখন কোনো একটি সংযোগ দুর্বল হয়ে পড়ে, তখন ক্ষয় দ্রুততর হয়। চায়না ওয়েলং ২০০১ সালে প্রতিষ্ঠিত হয়েছিল এবং আন্তর্জাতিক সাপ্লাই চেইনে তাদের বিশ বছরেরও বেশি অভিজ্ঞতা রয়েছে। তারা বিশ্বজুড়ে অ্যারোস্পেস, অটোমোটিভ এবং উৎপাদন শিল্পের গ্রাহকদের জন্য স্ট্যাবিলাইজার রোলের মতো নির্ভুল যন্ত্রাংশ সরবরাহ করে। আমাদের গুণমান পদ্ধতি, যা ISO 9001:2015 অনুমোদিত, তা নিশ্চিত করে যে প্রতিটি যন্ত্রাংশ একটি নিরবচ্ছিন্ন কোটিং লাইন কাজ করার জন্য প্রয়োজনীয় পরিমাপের নির্ভুলতা, উপাদানের গ্রেড এবং পৃষ্ঠের সামঞ্জস্যের শর্তগুলো পূরণ করে।
FAQ
প্রশ্ন ১: একটি অবিচ্ছিন্ন গ্যালভানাইজিং লাইনে স্টেবিলাইজার রোলের সাধারণ কার্যকাল কত?
একটি স্টেবিলাইজার রোল সাধারণত ৪৫০ থেকে ৪৮০ ডিগ্রি সেলসিয়াস তাপমাত্রার প্রচলিত জিঙ্ক বাথে প্রতি ক্যাম্পেইনে ৩৫০ থেকে ৫০০ ঘণ্টা কাজ করে। কোবাল্ট-ভিত্তিক সংকর ধাতুর ক্ষেত্রে বেয়ারিং স্লিভের আয়ুষ্কাল ১৪ থেকে ২১ দিন পর্যন্ত হয়, তবে উন্নত মানের সারফেস কোটিং এবং অনুকূল অপারেটিং অবস্থার মাধ্যমে এই সময়কাল আরও বাড়ানো যেতে পারে।
প্রশ্ন ২: বাথের তাপমাত্রা কীভাবে স্টেবিলাইজার রোলের ক্ষয়ের হারকে প্রভাবিত করে?
উচ্চ তাপমাত্রার কারণে গলিত জিঙ্কের মধ্যে লোহার দ্রবণ এবং রোল বেস উপাদানে জিঙ্কের ব্যাপন ত্বরান্বিত হয়, যা ক্ষয়জনিত উপাদান ক্ষয় বৃদ্ধি করে। তাপমাত্রার ওঠানামা এই প্রভাবকে আরও বাড়িয়ে তোলে, কারণ এটি তাপীয় চক্রীয় পীড়ন সৃষ্টি করে যা বেয়ারিংয়ের সংযোগকে শিথিল করে দেয় এবং গুরুত্বপূর্ণ যন্ত্রাংশের সংযোগস্থলে জিঙ্কের অনুপ্রবেশের পথ তৈরি করে।
প্রশ্ন ৩: কোন পৃষ্ঠতল আবরণগুলি স্টেবিলাইজার রোলের জন্য সর্বোত্তম ক্ষয় সুরক্ষা প্রদান করে?
কোবাল্ট-ক্রোমিয়াম ম্যাট্রিক্সে HVOF পদ্ধতিতে প্রয়োগ করা টাংস্টেন কার্বাইড কোটিং ঘর্ষণজনিত ক্ষয় প্রতিরোধ এবং গলিত জিঙ্কের ক্ষয় থেকে সুরক্ষার সর্বোত্তম সমন্বয় প্রদান করে। এই কোটিংগুলো ১০০০ HV-এর বেশি কাঠিন্য এবং ৭০ MPa-এর অধিক বন্ধন শক্তি অর্জন করে, যা যান্ত্রিক পৃষ্ঠক্ষয় এবং ড্রোস আসঞ্জন উভয়ের বিরুদ্ধে একটি টেকসই প্রতিবন্ধক তৈরি করে।
প্রশ্ন ৪: কোন বেয়ারিং স্লিভ উপাদানগুলো স্টেবিলাইজার রোলের সার্ভিস ইন্টারভ্যাল সর্বাধিক করে তোলে?
স্টেলাইট ST4 এবং ST6-এর মতো কোবাল্ট-ভিত্তিক অ্যালয় স্লিভগুলি প্রচলিত জিঙ্ক বাথে ব্যবহারের সময়কাল ২০ থেকে ২৫ দিন পর্যন্ত বাড়িয়ে দেয়, যেখানে 316L স্টেইনলেস স্টিল স্লিভের ক্ষেত্রে তা ৮ থেকে ১৫ দিন। ৬৮০ ডিগ্রি সেলসিয়াসের বেশি উচ্চ-তাপমাত্রার অ্যালুমিনিয়াম-সিলিকন বাথের জন্য T800 কোবাল্ট অ্যালয় সর্বোত্তম কার্যকারিতা প্রদান করে।
প্রশ্ন ৫: কী কী লক্ষণ দেখে বোঝা যায় যে একটি স্টেবিলাইজার রোল প্রতিস্থাপন করা প্রয়োজন?
মূল সূচকগুলোর মধ্যে রয়েছে এয়ার নাইফের কাছে স্ট্রিপের কম্পন বৃদ্ধি, স্ট্রিপের প্রস্থ জুড়ে আবরণের পুরুত্বের দৃশ্যমান তারতম্য, রোলের পরিধির সাথে মিলে যাওয়া পর্যায়ক্রমিক পৃষ্ঠের দাগ, বেয়ারিং টর্কের রিডিং বৃদ্ধি, এবং পরিমাপকৃত রেডিয়াল রানআউট যা ০.০৩-মিলিমিটার সহনশীলতার সীমা অতিক্রম করে। এগুলোর যেকোনো সমন্বয়ের জন্য পরিদর্শন এবং সম্ভবত রোল পরিবর্তন করা প্রয়োজন।
আপনার স্ট্যাবিলাইজার রোলের প্রয়োজনীয়তার জন্য চায়না ওয়েলং-এর সাথে অংশীদারিত্ব করুন।
যখন স্ট্যাবিলাইজার রোলের নির্ভরযোগ্যতা আপনার পণ্যের গুণমান এবং উৎপাদন লাইনের কার্যক্ষমতা নির্ধারণ করে, তখন যন্ত্রাংশ সংগ্রহের বিষয়টি ভাগ্যের উপর ছেড়ে দেওয়া যায় না। চায়না ওয়েলং প্রতিটি স্ট্যাবিলাইজার রোলের প্রথম দিন থেকেই নির্দিষ্ট মান অনুযায়ী কার্যকারিতা নিশ্চিত করতে সম্পূর্ণ সরবরাহকারী উন্নয়ন, গুণমান তত্ত্বাবধান এবং চালান-পূর্ববর্তী পরিদর্শন পরিষেবা প্রদান করে। আমাদের প্রকৌশলীরা আপনার ড্রয়িং অনুযায়ী কাজ করেন অথবা অটো ক্যাড, প্রো-ইঞ্জিনিয়ারিং এবং সলিডওয়ার্কস ব্যবহার করে নিজস্ব ডিজাইন তৈরি করেন। যুক্তরাজ্য, জার্মানি, ফ্রান্স, মার্কিন যুক্তরাষ্ট্র, কানাডা, অস্ট্রেলিয়া এবং এর বাইরেও একশোরও বেশি গ্রাহকের কাছে পণ্য সরবরাহ করার মাধ্যমে আমরা ধারাবাহিক গুণমানের দ্বারা আস্থা অর্জন করেছি। আপনার স্ট্যাবিলাইজার রোলের প্রয়োজনীয়তা নিয়ে আলোচনা করতে metal@welongpost.com- এ আমাদের সাথে যোগাযোগ করুন।
তথ্যসূত্র
১. চেন, এল. ও ওয়াং, এইচ. "ধারাবাহিক হট-ডিপ গ্যালভানাইজিং লাইনে নিমজ্জিত রোলের ক্ষয় প্রক্রিয়া।" জার্নাল অফ মেটেরিয়ালস প্রসেসিং টেকনোলজি , খণ্ড ৩১২, ২০২৩, পৃষ্ঠা ১১৭-১২৯।
২. কিম, এসজে, প্রমুখ। "জিঙ্ক পট রোল অ্যাসেম্বলিতে বিয়ারিং-এর আয়ুর উপর কোবাল্ট-ভিত্তিক অ্যালয় স্লিভের প্রভাব।" আইএসআইজে ইন্টারন্যাশনাল , খণ্ড ৬৩, সংখ্যা ৮, ২০২৩, পৃষ্ঠা ১৪৩২-১৪৪১।
৩. ম্যুলার, আর. ও শ্মিট, টি. "হট-ডিপ গ্যালভানাইজিং পাত্রের হার্ডওয়্যারের জন্য ড্রোস জমা হওয়ার বৃদ্ধি প্রক্রিয়া মডেলের উন্নয়ন।" মেটালার্জিক্যাল অ্যান্ড মেটেরিয়ালস ট্রানজ্যাকশনস বি , খণ্ড ৫৫, ২০২৪, পৃষ্ঠা ২১৮-২৩৪।
৪. পার্ক, জেএইচ এবং লি, কেএম "জিঙ্ক বাথ রোল উপাদানের বর্ধিত পরিষেবা জীবনের জন্য এইচভিওএফ টাংস্টেন কার্বাইড আবরণ।" সারফেস অ্যান্ড কোটিংস টেকনোলজি , খণ্ড ৪৬৮, ২০২৩, প্রবন্ধ ১২৯৭৬৪।
৫. তাকাহাশি, ওয়াই., প্রমুখ। "ধারাবাহিক গ্যালভানাইজিংয়ের জন্য কেন্দ্রাতিগভাবে ঢালাই করা স্টেইনলেস স্টিল রোলের তাপীয় ক্লান্তি আচরণ।" ম্যাটেরিয়ালস সায়েন্স অ্যান্ড ইঞ্জিনিয়ারিং এ , খণ্ড ৮৭২, ২০২৪, প্রবন্ধ ১৪৪৯৮৫।
৬. ঝাং, এক্স. ও লিউ, ডব্লিউ. "অটোমোটিভ-গ্রেড গ্যালভানাইজিং লাইনে স্টেবিলাইজার রোলের ক্ষয়ের উপর স্ট্রিপ টেনশন এবং লাইন স্পিডের প্রভাব।" স্টিল রিসার্চ ইন্টারন্যাশনাল , খণ্ড ৯৫, সংখ্যা ৩, ২০২৪, পৃষ্ঠা ২৩০-২৪৫।

Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

