ডাই ফোর্জিং-এ অভ্যন্তরীণ শূন্যস্থান কী কারণে সৃষ্টি হয় এবং কীভাবে তা শনাক্ত করা যায়?
ডাই কাস্টিং করার সময় , অভ্যন্তরীণ ফাঁক সবচেয়ে মারাত্মক ত্রুটিগুলোর মধ্যে একটি, কারণ এগুলো পৃষ্ঠের নিচে লুকানো থাকে এবং অলক্ষ্যে তৈরি হওয়া অংশটিকে দুর্বল করে দেয়। পৃষ্ঠের উপর দৃশ্যমান ত্রুটির মতো নয়, এই ছিদ্রগুলো প্রায়শই নন-ডেসট্রাকটিভ টেস্টিং-এর মাধ্যমে ধরা পড়ার আগে দেখা যায় না, অথবা আরও খারাপভাবে বললে, অংশটি কাজ করা বন্ধ করে দেওয়ার আগে পর্যন্ত দেখা যায় না। এই লেখায় আলোচনা করা হয়েছে ডাই ফোর্জিং-এর সময় কেন ফাঁক তৈরি হয় , নির্মাতারা কীভাবে তা খুঁজে বের করেন এবং কোন প্রক্রিয়াগত নিয়ন্ত্রণ ব্যবস্থা এগুলোকে ঘটতে বাধা দেয়। আপনি ফোর্জ করা অংশ কিনুন বা নিজের উৎপাদন লাইন উন্নত করুন, যন্ত্রাংশের নির্ভরযোগ্যতা রক্ষার জন্য এই ত্রুটিটি বোঝা গুরুত্বপূর্ণ।
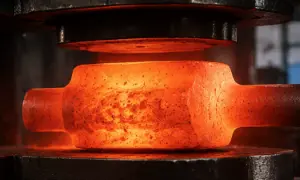
ডাই ফোর্জিং-এর সাধারণ ত্রুটিসমূহের ব্যাখ্যা: কারণ, পরিদর্শন পদ্ধতি এবং প্রতিরোধ কৌশল
ডাই ফোর্জিং-এ পাওয়া ত্রুটির প্রকারভেদ
ডাই ফোর্জিং প্রক্রিয়ায় বিভিন্ন ধরনের ত্রুটি দেখা দিতে পারে, এবং অভ্যন্তরীণ ছিদ্র তার মধ্যে একটি মাত্র। পৃষ্ঠের ফাটল, স্লিপ, কোল্ড শাট এবং ইনক্লুশন—এই সবকিছুর কারণ একই হতে পারে: তাপমাত্রা সঠিকভাবে নিয়ন্ত্রণ না করা, ত্রুটিপূর্ণ ডাই ডিজাইন, অথবা ব্লকের গুণমান অসমান হওয়া। তবে, যখন ভার প্রয়োগ করা হয়, তখন এই সমস্যাগুলোর প্রত্যেকটি ভিন্নভাবে কাজ করে। ভয়েড ডিফেক্টগুলো ভার বহনকারী প্রস্থচ্ছেদ কমিয়ে দেয় এবং পীড়ন কেন্দ্রীভূত করে, যা এগুলোকে পৃষ্ঠের ছোটখাটো ত্রুটির চেয়ে বেশি বিপজ্জনক করে তোলে। এ কারণেই কোয়ালিটি টিমগুলো এগুলোকে তাদের পরিদর্শন তালিকার শীর্ষে রাখে।
পরিদর্শন মানদণ্ড কেন গুরুত্বপূর্ণ
সামঞ্জস্যপূর্ণ যাচাইয়ের মানদণ্ড নির্মাতাদের একটি ত্রুটি কতটা গুরুতর এবং কতটা গ্রহণযোগ্য, তা নিয়ে আলোচনা করার সুযোগ দেয়। একই নকল যন্ত্রাংশ কীভাবে পরীক্ষা করা হবে, সে বিষয়ে দুজন পরিদর্শক একমত না হলে তারা ভিন্ন সিদ্ধান্তে পৌঁছাতে পারেন। এ কারণেই ফোর্জিং শিল্পে ব্যবহৃত আদর্শ আলট্রাসনিক পরীক্ষা পদ্ধতিগুলোতে ট্রান্সডিউসার সেটিংস, স্ক্যানিং প্যাটার্ন এবং ক্যালিব্রেশন ব্লক সংজ্ঞায়িত করা থাকে। এভাবে, ডাই ফোর্জিং পরিদর্শনের ফলাফল সময়ের সাথে সাথে বিভিন্ন ব্যাচ, সরবরাহকারী এবং এমনকি উৎপাদন কেন্দ্রেও ব্যবহার করা যায়।
ডাই ফোর্জিং-এ অভ্যন্তরীণ শূন্যস্থান কেন তৈরি হয়? উপাদান প্রবাহ এবং প্রক্রিয়া নিয়ন্ত্রণ বোঝা
অপর্যাপ্ত উপাদান প্রবাহ এবং অসম্পূর্ণ ডাই ফিল
ডাইয়ের প্রতিটি গর্তে ধাতু পুরোপুরি প্রবাহিত না হলে, ঠান্ডা হওয়ার সময় যন্ত্রাংশটির ভেতরে ফাঁক থেকে যেতে পারে। এটি সাধারণত ঘটে যখন ফোর্জিং তাপমাত্রা খুব কম হয়, বিকৃতি বল খুব কম হয়, অথবা ডাইয়ের জ্যামিতিতে এমন ধারালো প্রান্ত থাকে যা উপাদানটি মসৃণভাবে পূরণ করতে পারে না। বেশিরভাগ ক্ষেত্রে, ডাই-ফোর্জ করা যন্ত্রাংশের অভ্যন্তরীণ ফাঁক অসম্পূর্ণ প্রবাহের কারণে হয়ে থাকে। পাতলা পাঁজরা বা ধারালো কোণার ব্যাসার্ধযুক্ত জটিল আকারের ক্ষেত্রে এটি বিশেষভাবে সত্য।
আটকে থাকা গ্যাস এবং দুর্বল বিলেটের প্রস্তুতি
ধাতুকে উত্তপ্ত করলে তাতে গ্যাস দ্রবীভূত হতে পারে। ধাতু ঠান্ডা হয়ে শক্ত হওয়ার সাথে সাথে, এই গ্যাস ভিতরে আটকে গিয়ে ছোট ছোট পকেট তৈরি করতে পারে। এই সমস্যাটি সেইসব বিলেটের ক্ষেত্রে বেশি হওয়ার সম্ভাবনা থাকে যেগুলি থেকে সঠিকভাবে গ্যাস বের করে দেওয়া হয়নি অথবা যেগুলিতে ঢালাইয়ের সময় থেকেই ছিদ্র থাকে। ভয়েড প্রতিরোধ করার জন্য বিলেটের গুণমান নিয়ন্ত্রণের ধাপটি ডাই ফোর্জিং ধাপের মতোই গুরুত্বপূর্ণ, কারণ ফোর্জিং ধাপ শুরু হওয়ার আগেই ভয়েড তৈরি হতে শুরু করে।
নিম্ন ফোরজিং অনুপাত এবং অসম্পূর্ণ একত্রীকরণ
বিকৃতির সময় অভ্যন্তরীণ ছিদ্রগুলি কতটা ভালোভাবে বন্ধ হয় তা সরাসরি ফোর্জিং অনুপাতের সাথে সম্পর্কিত, যা হলো মূল বিলেটের আকারের তুলনায় প্রয়োগ করা বিকৃতির পরিমাণ। যদি ফোর্জিং অনুপাত খুব কম হয়, তবে এটি মূল ঢালাই কাঠামো থেকে অবশিষ্ট ফাঁক রেখে যায় যা কেবল আংশিকভাবে পূরণ হয়। এর মানে হলো, অংশটি বাইরে থেকে শক্তিশালী দেখালেও ভিতরে দুর্বল স্থান থাকতে পারে। অভ্যন্তরীণ দৃঢ়তা উন্নত করার অন্যতম সেরা উপায় হলো, যখন ডাই এবং টুলস অনুমতি দেয় তখন বিকৃতিকে আরও বড় করা।
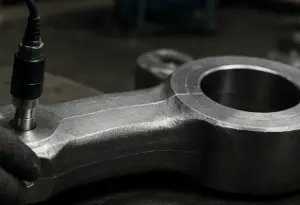
সঠিক ডাই ডিজাইন, বিলেটের গুণমান এবং ফোর্জিং প্যারামিটার কীভাবে অভ্যন্তরীণ ত্রুটি কমাতে পারে?
উন্নত উপাদান প্রবাহের জন্য ডাই ডিজাইন অপ্টিমাইজ করা
প্রথম বিলেটটি উত্তপ্ত করার অনেক আগেই ডাইয়ের নকশাটি ত্রুটি প্রতিরোধ করতে সাহায্য করে। বড় সীমানার বৃত্ত, মসৃণ প্রস্থচ্ছেদ পরিবর্তন এবং সঠিক স্থানে থাকা ফ্ল্যাশ লাইন—এই সবই ধাতুকে ছিদ্রের মধ্যে সমানভাবে প্রবেশ করতে সাহায্য করে, যা ফাঁক আটকে যাওয়ার সম্ভাবনা কমিয়ে দেয়। প্রকৌশলীরা যখন কারখানায় পরীক্ষা-নিরীক্ষার মাধ্যমে পরিবর্তন না করে নকশা প্রণয়নের পর্যায়েই পদার্থের প্রবাহকে মডেল করেন, তখন ডাই ফোর্জিংয়ের উৎপাদন শুরু হওয়ার পর অভ্যন্তরীণ ত্রুটি খুঁজে পাওয়ার সম্ভাবনা অনেক কমে যায়।
তাপমাত্রা এবং বিকৃতি পরামিতি নিয়ন্ত্রণ
একটি বিলেট ডাই কতটা ভালোভাবে পূরণ করে এবং এর ভেতরের ছিদ্রগুলো কতটা ভালোভাবে বন্ধ হয়, তা ফোর্জিং তাপমাত্রা, স্ট্রেইন রেট এবং প্রেস টনেজ দ্বারা প্রভাবিত হয়। আদর্শ তাপমাত্রার পরিসরের নিচে কাজ করলে উপাদানটির নড়াচড়া করা কঠিন হয়ে পড়ে এবং প্রেসের গতি পরিবর্তন করলে অংশটি এর উপর অসমভাবে বেঁকে যেতে পারে। ডাই ফোর্জিং প্রক্রিয়ার মাধ্যমে প্রতিবারই অভিন্ন ও ছিদ্রহীন অংশ তৈরি করা যায়, কারণ এতে কঠোর এবং সু-নথিভুক্ত প্রক্রিয়াগত প্যারামিটার অনুসরণ করা হয়।
বিলেটের গুণমান নির্বাচন এবং যাচাই করা
শুধুমাত্র প্রক্রিয়া নিয়ন্ত্রণ দিয়ে একটি নিম্নমানের প্রাথমিক বিলেটের ঘাটতি পূরণ করা যায় না। কম অশুদ্ধিযুক্ত পালিশ করা ইস্পাত খুঁজে বের করা, এর রাসায়নিক গঠন পরীক্ষা করা, এবং আকৃতি দেওয়ার আগে অংশটির ভেতরে আগে থেকেই ছিদ্র আছে কিনা তা দেখে নেওয়া—এই সব পদক্ষেপ চূড়ান্ত অংশে ছিদ্র দেখা যাওয়ার সম্ভাবনা কমিয়ে দেয়। যখন নির্মাতারা কাজ শেষ হওয়ার পরে না করে, একটি আনুষ্ঠানিক পদক্ষেপ হিসেবে বিলেট পর্যালোচনা করেন, তখন তারা নিয়মিতভাবে রিপোর্ট করেন যে পরবর্তী পর্যায়ে অভ্যন্তরীণ ত্রুটির কারণে বাতিল হওয়ার ঘটনা কম ঘটে।
ডাই ফোর্জিং গুণমান নিয়ন্ত্রণ নির্দেশিকা: ত্রুটি বিশ্লেষণ, সনাক্তকরণ মান এবং শিল্পক্ষেত্রে এর প্রয়োগ
অভ্যন্তরীণ ত্রুটি নির্ণয়ের জন্য অ-ধ্বংসাত্মক পরীক্ষা পদ্ধতি
ডাই-ফোর্জিং যন্ত্রাংশের কোনো ক্ষতি না করে সেগুলোর ভেতরের ফাঁক খুঁজে বের করার সেরা উপায় হলো আল্ট্রাসনিক টেস্টিং। এর কারণ হলো, উচ্চ-কম্পাঙ্কের শব্দতরঙ্গ ভেতরের ফাঁক থেকে প্রতিফলিত হয়ে দেখিয়ে দেয় যে সেগুলো কোথায় এবং কতটা বড়। রেডিওগ্রাফিক টেস্টিং কিছু নির্দিষ্ট আকার ও আয়তনের একটি ভিন্ন চিত্র তুলে ধরে এবং ম্যাগনেটিক পার্টিকেল অ্যানালাইসিস পৃষ্ঠতলের সমস্যাগুলো পরীক্ষা করে। নির্মাতারা যখন শুধু একটি পদ্ধতির পরিবর্তে এই সবগুলো পদ্ধতি একসাথে ব্যবহার করেন, তখন তারা আরও অনেক বেশি পূর্ণাঙ্গ একটি চিত্র পেতে পারেন।
বিভিন্ন শিল্পে সনাক্তকরণ মান প্রয়োগ করা
যন্ত্রাংশটির গুরুত্বের উপর নির্ভর করে, কী ধরনের অভ্যন্তরীণ ত্রুটি গ্রহণযোগ্য হবে সে বিষয়ে বিভিন্ন ব্যবসার ভিন্ন ভিন্ন নিয়ম থাকে। বেশিরভাগ ক্ষেত্রে, মহাকাশ এবং তেল ও গ্যাস শিল্পে ব্যবহারের জন্য সবচেয়ে কঠোর সহনশীলতার প্রয়োজন হয়। এর কারণ হলো, বারবার চাপের মুখে একটি ফাঁক বাদ পড়লে তা মারাত্মক ব্যর্থতার কারণ হতে পারে। স্টিল ফোর্জিংয়ের জন্য আলট্রাসনিক পরীক্ষার মানদণ্ড সামঞ্জস্যপূর্ণ গ্রহণযোগ্যতার সীমা নির্ধারণে সহায়তা করে। এটি ক্রেতাদেরকে বিভিন্ন ডাই ফোর্জিং সরবরাহকারীর করা গুণমানের দাবিগুলোকে তথ্যের ভিত্তিতে তুলনা করার সুযোগ দেয়।
সরবরাহ শৃঙ্খলে গুণমান নিয়ন্ত্রণ অন্তর্ভুক্ত করা
যন্ত্রাংশটি তৈরি হয়ে যাওয়ার পর কোনো ত্রুটি খুঁজে বের করার খরচ, শুরুতেই তা প্রতিরোধ করার খরচের চেয়ে অনেক বেশি। শীর্ষস্থানীয় বিক্রেতারা প্রতিটি ধাপে গুণমান পরীক্ষা অন্তর্ভুক্ত করে, যেমন ব্লক যাচাই করা, চলমান কাজের উপর নজর রাখা এবং সবশেষে নন-ডেসট্রাকটিভ টেস্টিং করা, যাতে সমস্যাগুলো গ্রাহকের দ্বারা নয়, বরং আগেই শনাক্ত করা যায়। ডাই ফোর্জিং- এ গুণমান নিয়ন্ত্রণের এই বহুস্তরীয় পদ্ধতিই যন্ত্রাংশটির কার্যকারিতা এবং দীর্ঘমেয়াদী গ্রাহকদের আস্থা উভয়কেই রক্ষা করে।
উপসংহার
ডাই ফোর্জিং-এ অভ্যন্তরীণ ফাঁক এড়ানোর জন্য, আপনাকে প্রক্রিয়াটির ব্যাপারে খুব সতর্ক থাকতে হবে, ভালো মানের বিলেট সংগ্রহ করতে হবে এবং প্রতিটি ধাপে কোনো ক্ষতি না করে সেগুলোকে পুঙ্খানুপুঙ্খভাবে পরীক্ষা করতে হবে। চায়না ওয়েলং ২০০১ সালে প্রতিষ্ঠিত হয় এবং এটি ISO 9001:2015 অনুমোদিত। বিশ বছরেরও বেশি সময় ধরে, এটি চিকিৎসা, মহাকাশ, তেল খনন এবং উৎপাদন শিল্পের মতো বিভিন্ন ক্ষেত্রে বিশ্বজুড়ে গ্রাহকদের জন্য সোর্সিং, ক্রয় এবং মান নিয়ন্ত্রণের কাজ করে আসছে। আপনার প্রকল্পের জন্য যদি নির্ভরযোগ্য, ত্রুটিমুক্ত ফোর্জড যন্ত্রাংশের প্রয়োজন হয় , তবে এর পরের সেরা কাজটি হলো একজন অভিজ্ঞ ও মান-কেন্দ্রিক সাপ্লাই চেইন প্রদানকারীর সাথে কাজ করা।
FAQ
প্রশ্ন ১: ডাই ফোর্জিং-এর ক্ষেত্রে অভ্যন্তরীণ শূন্যস্থান বলতে ঠিক কী বোঝায়?
এটি ঢালাই করা কোনো যন্ত্রাংশের পৃষ্ঠতলের নিচে আটকে থাকা একটি গহ্বর বা ফাঁক, যা তখন তৈরি হয় যখন ধাতু ডাই পূরণ করতে ব্যর্থ হয় অথবা বিকৃতির সময় গ্যাস আটকে যায়।
প্রশ্ন ২: বিশেষ সরঞ্জাম ছাড়া কি অভ্যন্তরীণ শূন্যস্থান দেখা যায়?
না, এগুলো সাধারণত খালি চোখে দেখা যায় না এবং শনাক্ত করার জন্য আলট্রাসনিক বা রেডিওগ্রাফিক পরীক্ষার প্রয়োজন হয়।
প্রশ্ন ৩: ফোর্জিং অনুপাত কি সত্যিই অভ্যন্তরীণ দৃঢ়তাকে প্রভাবিত করে?
হ্যাঁ, উচ্চতর ফোর্জিং অনুপাত বিকৃতি সংহতকরণকে উন্নত করে এবং মূল বিলেট থেকে অবশিষ্ট ছিদ্র বন্ধ করতে সাহায্য করে।
প্রশ্ন ৪: কোন শিল্পগুলিতে ভয়েড পরিদর্শনের জন্য সবচেয়ে কঠোর মানদণ্ড প্রয়োজন?
নিরাপত্তাজনিত গুরুত্বপূর্ণ পরিষেবা শর্তাবলীর কারণে মহাকাশ, তেল খনন এবং উচ্চমানের চিকিৎসা সরঞ্জামগুলিতে সাধারণত সবচেয়ে কঠোর গ্রহণযোগ্যতার মানদণ্ড প্রয়োগ করা হয়।
প্রশ্ন ৫: বিলেটের গুণমান কীভাবে অভ্যন্তরীণ শূন্যস্থানের ঝুঁকি কমাতে পারে?
পরিশোধিত, সঠিকভাবে গ্যাসমুক্ত এবং যাচাইকৃত নিম্ন অশুদ্ধি মাত্রা সম্পন্ন ইস্পাত ব্যবহার করলে তাতে গ্যাস আটকে থাকা বা আগে থেকে ছিদ্র থাকার সম্ভাবনা উল্লেখযোগ্যভাবে হ্রাস পায়।
CTA: একজন বিশ্বস্ত ডাই ফোর্জিং সাপ্লাই চেইন বিশেষজ্ঞের সাথে অংশীদারিত্ব করুন
নির্ভরযোগ্য ও ত্রুটিমুক্ত ফোর্জড যন্ত্রাংশ সংগ্রহের সূচনা হয় সঠিক ডাই ফোর্জিং পার্টনারের মাধ্যমে। চায়না ওয়েলং যুক্তরাজ্য, জার্মানি, ফ্রান্স, যুক্তরাষ্ট্র এবং এর বাইরের নির্মাতাদের জন্য সরবরাহকারী উন্নয়ন, মান নিয়ন্ত্রণ এবং কাস্টম ইঞ্জিনিয়ারিং-এ ২০ বছরেরও বেশি অভিজ্ঞতা নিয়ে এসেছে। আপনার ড্রয়িং, স্পেসিফিকেশন বা মানের প্রয়োজনীয়তা নিয়ে আলোচনা করতে আজই metal@welongpost.com- এ যোগাযোগ করুন — আমাদের টিম আপনাকে আরও নির্ভরযোগ্য সাপ্লাই চেইন তৈরি করতে সাহায্য করার জন্য প্রস্তুত।
তথ্যসূত্র
১. আমেরিকান সোসাইটি ফর টেস্টিং অ্যান্ড মেটেরিয়ালস — ASTM A388/A388M: স্টিল ফোর্জিংয়ের আলট্রাসনিক পরীক্ষার জন্য আদর্শ পদ্ধতি।
২. আলতান, টি., এনগাইল, জি., ও শেন, জি. — কোল্ড অ্যান্ড হট ফোর্জিং: ফান্ডামেন্টালস অ্যান্ড অ্যাপ্লিকেশনস, এএসএম ইন্টারন্যাশনাল।
৩. সোসাইটি অফ অটোমোটিভ ইঞ্জিনিয়ার্স (SAE) — ফোরজিং ডিজাইন হ্যান্ডবুক।
৪. এএসএম ইন্টারন্যাশনাল — মেটালস হ্যান্ডবুক, ভলিউম ১৪এ: মেটালওয়ার্কিং — বাল্ক ফর্মিং।
৫. ফোর্জিং ইন্ডাস্ট্রি অ্যাসোসিয়েশন (এফআইএ) — ফোর্জিং প্রক্রিয়া ও ত্রুটি প্রতিরোধ নির্দেশিকা।
6. Doege, E., & Behrens, B.-A. — Handbuch Umformtechnik: Grundlagen, Technologian, Maschinen, Springer.

Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

