শ্যাফ্ট এবং ফ্ল্যাঞ্জের জন্য সাধারণ ফোরজিং সহনশীলতা কী কী?
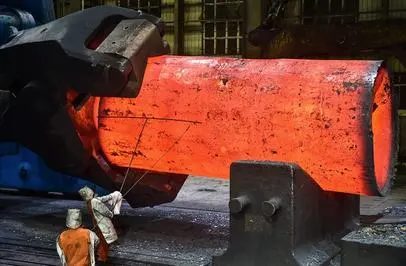
বিশেষ করে প্রকৌশলী এবং ডিজাইনারদের জন্য, যারা সূক্ষ্ম যন্ত্রাংশ নিয়ে কাজ করেন, উৎপাদন শিল্পে শ্যাফট এবং হাবের সাধারণ ফোর্জিং সীমা সম্পর্কে জানা অত্যন্ত গুরুত্বপূর্ণ। শ্যাফট ফোর্জিংয়ের ক্ষেত্রে , ফোর্জিং সীমা বলতে ফোর্জ করা যন্ত্রাংশগুলোর মধ্যে আকারের অনুমোদিত পার্থক্যকে বোঝায়। চূড়ান্ত পণ্যটি যেন সঠিকভাবে ফিট হয়, কাজ করে এবং ভালো পারফর্ম করে, তা নিশ্চিত করার জন্য এই পার্থক্যগুলো অপরিহার্য। শক্তি স্থানান্তর এবং কাঠামোগত স্থিতিশীলতায় তাদের ভূমিকার কারণে, শ্যাফট এবং ফ্ল্যাঞ্জের ক্ষেত্রে এই মানগুলো আরও বেশি গুরুত্বপূর্ণ। ওপেন ডাই ফোর্জিং এবং ক্লোজড ডাই ফোর্জিংয়ের মতো বিভিন্ন ফোর্জিং প্রক্রিয়া ব্যবহার করে নানা উৎপাদন পদ্ধতি এবং সরঞ্জাম বিভিন্ন মাত্রার নির্ভুলতা সহ শ্যাফট এবং হাব তৈরি করতে পারে। এই ব্লগে, আমরা শ্যাফট এবং ফ্ল্যাঞ্জের সাধারণ ফোর্জিং টলারেন্স, যে বিষয়গুলো এই টলারেন্সকে প্রভাবিত করে এবং নির্মাতারা কীভাবে তাদের ফোর্জ করা যন্ত্রাংশগুলোকে প্রয়োজনীয় নির্ভুলতার সাথে তৈরি করতে পারেন, সে সম্পর্কে আলোচনা করব।
শ্যাফ্টের ফোরজিং সহনশীলতাকে কোন বিষয়গুলি প্রভাবিত করে?
উপাদানের বৈশিষ্ট্য এবং শ্যাফ্ট ফোরজিং সহনশীলতার উপর তাদের প্রভাব
সম্ভাব্য সীমা নির্ধারণের বেশিরভাগই শ্যাফ্ট কাস্টিংয়ে ব্যবহৃত ধাতুর উপাদানগত গুণাবলী। ঢালাই প্রক্রিয়া বিভিন্ন ধাতুর আচরণের ধরণ পরিবর্তন করে কারণ বিভিন্ন ধাতুর শক্তি, নমনীয়তা এবং নমনীয়তা ভিন্ন। কয়েকটি উদাহরণ: উদাহরণস্বরূপ, অ্যালুমিনিয়াম বা তামার জন্য সীমা ইস্পাত বা টাইটানিয়ামের তুলনায় কম হতে পারে কারণ এগুলি শক্ত। একটি ধাতব অংশ ফোরজিং এর আচরণকে প্রভাবিত করে এবং সমাপ্ত মাত্রার সঠিকতা উপাদানের শস্য গঠন এবং মেক-আপের উপর নির্ভর করে। শ্যাফ্ট ফোরজিং করার সময় উপাদানের প্রবাহ বৈশিষ্ট্য এবং বিভিন্ন তাপমাত্রা এবং চাপে তারা কীভাবে পরিবর্তিত হয় তা নিয়ে চিন্তা করা গুরুত্বপূর্ণ। শ্যাফ্টের অভ্যন্তরীণ স্থিতিশীলতা এবং কর্মক্ষমতা বৈশিষ্ট্য বজায় রেখে প্রয়োজনীয় সীমা পেতে, নির্মাতারা এই গুণাবলীগুলি বোঝার মাধ্যমে ফোরজিং প্রক্রিয়াটি উন্নত করতে পারেন।
শ্যাফ্ট সহনশীলতার উপর ফোরজিং তাপমাত্রার প্রভাব
শ্যাফট ফোর্জিং-এর ক্ষেত্রে যে মান অর্জন করা যায়, তার উপর ফোর্জিং তাপমাত্রা একটি বড় প্রভাব ফেলে । যে তাপমাত্রায় ধাতুর উপর কাজ করা হয়, তা আকৃতি দেওয়ার প্রক্রিয়ার সময় এর নমনীয়তা, প্রবাহ এবং সাধারণ আচরণকে পরিবর্তন করে দেয়। উচ্চ তাপমাত্রা সাধারণত বাঁকানো সহজ করে এবং আরও সুনির্দিষ্ট সীমা নির্ধারণ করতে সাহায্য করে। তবে, এর ফলে বেশি মরিচা পড়তে পারে এবং উপাদানের ক্ষয়ও হতে পারে। অন্যদিকে, কম ফোর্জিং তাপমাত্রায় আকারের উপর আরও ভালো নিয়ন্ত্রণ রাখা গেলেও, এতে বেশি বলের প্রয়োজন হতে পারে এবং উপাদান ভালোভাবে নড়াচড়া করতে না পারায় ত্রুটি দেখা দিতে পারে। শ্যাফট ফোর্জিং-এর ক্ষেত্রে, পুরো প্রক্রিয়া জুড়ে তাপমাত্রা সঠিক মাত্রায় রাখা জরুরি, যাতে শ্যাফটের পুরো দৈর্ঘ্য জুড়ে সীমা একই থাকে। অত্যন্ত নির্ভুল তাপমাত্রা নিয়ন্ত্রণ তাপীয় প্রসারণ ও সংকোচনের মতো সমস্যা এড়াতেও সাহায্য করে, যা ফোর্জিং শ্যাফটের শেষ প্রান্তের আকার পরিবর্তন করে দিতে পারে।
ডাই ডিজাইন এবং শ্যাফ্ট ফোরজিং সহনশীলতার উপর এর প্রভাব
শ্যাফ্ট ফোরজিং-এ পৌঁছানো যায় এমন সীমা অনেকটাই নির্ভর করে ফোরজিং ডাই কীভাবে তৈরি করা হয় তার উপর। ডাইগুলি যখন ভালোভাবে ডিজাইন করা হয় এবং পৃষ্ঠতলের ফিনিশিং এবং নির্ভুলতা ভালো থাকে তখন সহনশীলতা আরও শক্ত করা যায়। কাস্ট শ্যাফ্টের গুণমান ডাইয়ের উপাদান, এর আকৃতি এবং এটি কতটা ক্ষয় প্রতিরোধ করে তার মতো বিষয়গুলির দ্বারা প্রভাবিত হয়। শ্যাফ্ট ফোরজিংয়ের জন্য ডাই ডিজাইন করার সময়, আপনাকে ধাতু কীভাবে নড়াচড়া করবে, ফ্ল্যাশ কীভাবে তৈরি হবে এবং ল্যাপ বা ভাঁজের মতো কোনও ত্রুটি ঘটতে পারে তা নিয়ে ভাবতে হবে। আরও জটিল ডাই ডিজাইনে, উপাদান প্রবাহ উন্নত করতে এবং আকারের পার্থক্য কমাতে ড্রাফ্ট কোণ, বক্ররেখা এবং বিভক্ত রেখা স্থান ব্যবহার করা যেতে পারে। বর্তমান কম্পিউটার নিউমেরিক্যাল কন্ট্রোল (CNC) প্রযুক্তি এবং নির্ভুলতা-মেশিনযুক্ত ডাইগুলির সাহায্যে ডাই তৈরি আরও সঠিক করা যেতে পারে। এটি উৎপাদন রান জুড়ে কঠোর সহনশীলতা এবং আরও ধারাবাহিক ফলাফল অর্জন সম্ভব করে তোলে।
ফ্ল্যাঞ্জ ফোরজিং সহনশীলতা শ্যাফ্ট সহনশীলতা থেকে কীভাবে আলাদা?
ফ্ল্যাঞ্জ ফোরজিংয়ে জ্যামিতিক জটিলতা এবং সহনশীলতার উপর তাদের প্রভাব
শ্যাফ্ট ফোরজিংয়ের তুলনায় ফ্ল্যাঞ্জ ফোরজিং করার সময় বিভিন্ন সমস্যা দেখা দেয় কারণ নকশাটি আরও জটিল। ফ্ল্যাঞ্জগুলির প্রায়শই জটিল আকার থাকে, যেমন পিন হোল, উত্থিত মুখ এবং বিভিন্ন প্রস্থ, যা ঢালাই প্রক্রিয়াটিকে আরও কঠিন করে তুলতে পারে এবং ব্যবহারের মান সীমিত করতে পারে। ফোরজিংয়ের সময়, ধাতুর প্রবাহ সাবধানতার সাথে পরিচালনা করতে হবে যাতে নিশ্চিত করা যায় যে ডাই হোলটি সমানভাবে ভরা হয়, বিশেষ করে যেখানে তীক্ষ্ণ বাঁক বা পাতলা অংশ থাকে। এই জটিল ভৌত বৈশিষ্ট্যগুলির কারণে, ফ্ল্যাঞ্জের মাত্রা তার সমস্ত অংশে একই নাও হতে পারে। ফ্ল্যাঞ্জ ফোরজিংয়ের সময় বোল্ট হোল স্থাপন, ফ্ল্যাঞ্জের পুরুত্ব এবং সমতলতার মতো বিষয়গুলির ঘনিষ্ঠ স্পেসিফিকেশন পেতে, আপনাকে উন্নত ফোরজিং পদ্ধতি ব্যবহার করতে হবে এবং সাবধানে আপনার ডাই পরিকল্পনা করতে হবে। নির্মাতারা প্রায়শই বিশেষায়িত ফোরজিং পদ্ধতি ব্যবহার করেন, যেমন সুনির্দিষ্ট ফোরজিং বা কাছাকাছি-নেট-আকৃতির ফোরজিং, যাতে ফোরজিং-পরবর্তী কাটার পরিমাণ কমানো যায় এবং মাত্রার সাধারণ নির্ভুলতা উন্নত করা যায়।
টাইট ফ্ল্যাঞ্জ সহনশীলতা অর্জনে পোস্ট-ফোরজিং অপারেশনের ভূমিকা
ফ্ল্যাঞ্জের বিভিন্ন ব্যবহারের জন্য প্রয়োজনীয় চূড়ান্ত ও আরও নিখুঁত টলারেন্স পেতে ফোর্জিং-পরবর্তী কার্যক্রমগুলো অত্যন্ত গুরুত্বপূর্ণ। শ্যাফট ফোর্জিং প্রক্রিয়াটি নিজেই প্রাথমিক টলারেন্স নির্ধারণের জন্য খুব গুরুত্বপূর্ণ। ফোর্জ করার পর, ফ্ল্যাঞ্জগুলোর আকার ও গুণমান উন্নত করার জন্য প্রায়শই আরও কিছু ধাপ অতিক্রম করতে হয়, যেমন হিট ট্রিটমেন্ট, গ্রাইন্ডিং এবং সারফেস ফিনিশিং। হিট ট্রিটমেন্ট ফ্ল্যাঞ্জের ভেতরের বল কমাতে এবং এটিকে আরও শক্তিশালী করতে সাহায্য করে, কিন্তু এর ফলে এর আকারে এমন ছোটখাটো পরিবর্তনও হতে পারে যা বিবেচনায় রাখা প্রয়োজন। বেশিরভাগ সময়, শ্যাফট ফোর্জিংকে সঠিক আকার ও আকৃতি দেওয়ার জন্য কাটিং, মিলিং এবং টার্নিং-এর মতো প্রিসিশন মেশিনিং প্রক্রিয়া ব্যবহার করা হয়। শুধুমাত্র ফোর্জিংয়ের তুলনায় এই ধাপগুলোর মাধ্যমে অনেক বেশি নিখুঁত টলারেন্স পাওয়া সম্ভব, যা বিশেষ করে ক্লোজিং সারফেস এবং বোল্ট হোলের মতো গুরুত্বপূর্ণ অংশগুলোর জন্য উপযোগী। গ্রাইন্ডিং বা কাটিংয়ের মাধ্যমে সারফেস ফিনিশিং করলে এর মাত্রা ও গুণমান আরও উন্নত হতে পারে, যা শ্যাফট ফোর্জিংয়ের সামগ্রিক নির্ভুলতা বাড়িয়ে তোলে।
ফ্ল্যাঞ্জ ফোরজিং সহনশীলতার জন্য শিল্প মান এবং স্পেসিফিকেশন
ফ্ল্যাঞ্জ ফোরজিংয়ের সহনশীলতা প্রায়শই শিল্প মান এবং নির্দেশিকা দ্বারা নির্ধারিত হয় যা নিশ্চিত করে যে বিভিন্ন নির্মাতা এবং ব্যবহারের যন্ত্রাংশগুলি কোনও সমস্যা ছাড়াই একসাথে ব্যবহার করা যেতে পারে। বিভিন্ন ব্যবসা ফ্ল্যাঞ্জ সীমার জন্য ASME (আমেরিকান সোসাইটি অফ মেকানিক্যাল ইঞ্জিনিয়ার্স), API (আমেরিকান পেট্রোলিয়াম ইনস্টিটিউট), এবং DIN (জার্মান ইনস্টিটিউট ফর স্ট্যান্ডার্ডাইজেশন) এর মতো গোষ্ঠী দ্বারা নির্ধারিত মান ব্যবহার করে। সাধারণত, এই নির্দেশিকাগুলি বলে যে বাইরের ব্যাস, বোল্ট সার্কেল ব্যাস, বেধ এবং সমতলতার মতো আকারের ক্ষেত্রে কোন ধরণের পার্থক্য ঠিক আছে। উদাহরণস্বরূপ, ASME B16.5 চাপ প্লাম্বিংয়ে ব্যবহৃত পাইপ জয়েন্টগুলির সহনশীলতা কী পূরণ করতে হবে তা গভীরভাবে ব্যাখ্যা করে। ফ্ল্যাঞ্জ ফোরজিং করার সময় এই নিয়মগুলি অনুসরণ করা খুবই গুরুত্বপূর্ণ যাতে শেষ পণ্যগুলি গুণমান এবং দক্ষতার মান পূরণ করে। তাদের ফোরজিং পদ্ধতি এবং মান নিয়ন্ত্রণের পদক্ষেপগুলি সর্বদা ফ্ল্যাঞ্জগুলিকে মান পূরণ করে বা অতিক্রম করে তা নিশ্চিত করার জন্য, নির্মাতাদের অবশ্যই এই শিল্প-নির্দিষ্ট প্রয়োজনীয়তাগুলি সম্পর্কে সাবধানতার সাথে চিন্তা করতে হবে।
নকল শ্যাফ্ট এবং ফ্ল্যাঞ্জের জন্য কঠোর সহনশীলতা অর্জনের ক্ষেত্রে সর্বশেষ অগ্রগতিগুলি কী কী?
উন্নত মাত্রিক নির্ভুলতার জন্য উদ্ভাবনী ফোরজিং কৌশল
ফোরজিং প্রযুক্তির সাম্প্রতিক উন্নতির ফলে নতুন পদ্ধতি তৈরি হয়েছে যা শ্যাফ্ট এবং ফ্ল্যাঞ্জ ফোরজিংকে পরিমাপিত মাত্রার দিক থেকে অনেক বেশি নির্ভুল করে তোলে। উদাহরণস্বরূপ, প্রিসিশন ফোরজিং বিশেষভাবে তৈরি সরঞ্জাম এবং নিয়ন্ত্রিত উপাদান প্রবাহ ব্যবহার করে এমন অংশ তৈরি করে যা প্রায় পুরোপুরি গোলাকার, পোস্ট-ফোরজিং কাটার খুব কম প্রয়োজন হয়। আইসোথার্মাল ফোরজিংয়ের সাথে ফোরজিং প্রক্রিয়া চলাকালীন ডাই এবং বস্তু একই তাপমাত্রায় থাকে, যা আরেকটি উন্নতি। এটি তাপের পার্থক্য এবং তাদের সাথে আসা ভৌত পরিবর্তনগুলিকে হ্রাস করে। কিছু ঘূর্ণায়মান ফোরজিং পদ্ধতি শ্যাফ্ট ফোরজিংয়ে ঘনিষ্ঠ সহনশীলতা অর্জনের সম্ভাবনা দেখিয়েছে, বিশেষ করে দীর্ঘ বা জটিল শ্যাফ্ট আকারের জন্য। এই পদ্ধতিগুলির সাহায্যে উপাদান কীভাবে আকৃতি পরিবর্তন করে তার উপর আরও সুনির্দিষ্ট নিয়ন্ত্রণ সম্ভব এবং শ্যাফ্টের মাত্রাগুলি তার পুরো দৈর্ঘ্য বরাবর আরও ধারাবাহিকভাবে বজায় রাখা যেতে পারে। ক্রমবর্ধমানভাবে, কঠোর মান বজায় রাখতে এবং উপাদানের অপচয় কমাতে ফ্ল্যাঞ্জগুলিতে নেট-আকৃতি এবং কাছাকাছি-নেট-আকৃতি ঢালাই পদ্ধতি ব্যবহার করা হচ্ছে।
ফোরজিং সহনশীলতা অপ্টিমাইজ করার ক্ষেত্রে সিমুলেশন এবং মডেলিংয়ের ভূমিকা
নতুন কম্পিউটার এবং মডেলিং টুলের কল্যাণে শ্যাফট ও হাবের ফোর্জিং সীমা অপ্টিমাইজ করার পদ্ধতিতে অনেক পরিবর্তন এসেছে। প্রকৌশলীরা সম্পূর্ণ শ্যাফট ফোর্জিং প্রক্রিয়াটির মডেল তৈরি করতে ফাইনাইট এলিমেন্ট অ্যানালাইসিস (FEA) এবং কম্পিউটার-এইডেড ইঞ্জিনিয়ারিং (CAE) টুল ব্যবহার করতে পারেন। এর ফলে, প্রকৃত উৎপাদন শুরু হওয়ার আগেই তারা অনুমান করতে পারেন যে ধাতু কীভাবে সঞ্চালিত হবে, পীড়ন কোথায় বণ্টিত হবে এবং কী কী সমস্যা দেখা দিতে পারে। উন্নততর মান অর্জন এবং তারতম্য কমানোর জন্য, এই মডেলগুলো ব্যবহার করে সেরা ডাই ডিজাইন, ফোর্জিং ফ্যাক্টর এবং প্রসেস কন্ডিশন খুঁজে বের করা যায়। একটি শ্যাফট তৈরির প্রক্রিয়ায়, সিমুলেশন সেইসব জায়গা খুঁজে বের করতে সাহায্য করে যেখানে মাপ ভুল হওয়ার সম্ভাবনা থাকে। এর ফলে সেই সমস্যাগুলো ঘটার আগেই শ্যাফট ফোর্জিং প্রক্রিয়াটি পরিবর্তন করা সম্ভব হয়। ফ্ল্যাঞ্জের ক্ষেত্রে, উপাদানের প্রবাহ যেন সুষম হয় তা নিশ্চিত করতে এবং সম্ভাব্য সমস্যাগুলো সঠিকভাবে অনুমান করার জন্য জটিল আকৃতি অঙ্কন করা যেতে পারে। এই ডিজিটাল টুলগুলো ব্যবহার করলে কেবল ব্যবহারযোগ্য মানের পরিসরই বাড়ে না, বরং এটি ট্রায়াল অ্যান্ড এররের মাধ্যমে ভৌত পরীক্ষার জন্য প্রয়োজনীয় সময় ও অর্থও সাশ্রয় করে।
কঠোর সহনশীলতা নিশ্চিত করার জন্য মান নিয়ন্ত্রণ এবং পরিমাপ প্রযুক্তি
নকল শ্যাফ্ট এবং হাবগুলিকে কঠোর সীমার মধ্যে রাখতে, আপনাকে উন্নত পরিমাপ এবং মান নিয়ন্ত্রণ সরঞ্জাম ব্যবহার করতে হবে। পরিমাপ সঠিক কিনা তা নিশ্চিত করার জন্য, ক্রমবর্ধমান আধুনিক নির্মাতারা স্থানাঙ্ক পরিমাপ মেশিন (CMM), লেজার স্ক্যানার এবং অপটিক্যাল তুলনাকারীর মতো উচ্চ-নির্ভুল পরিমাপ সরঞ্জাম ব্যবহার করছেন। এই সরঞ্জামগুলির সাহায্যে, জটিল আকারগুলি দ্রুত এবং নির্ভুলভাবে পরিমাপ করা যেতে পারে, যা কাস্টিং প্রক্রিয়াটিকে বাস্তব সময়ে পরিবর্তন করতে দেয়। একটি শ্যাফ্ট তৈরি করার সময়, অভ্যন্তরীণ পরিমাপ সরঞ্জামগুলি সর্বদা গুরুত্বপূর্ণ পরিমাপের উপর নজর রাখতে পারে, তাই যদি সীমা পিছলে যেতে শুরু করে, তবে তাৎক্ষণিকভাবে পরিবর্তন করা যেতে পারে। 3D স্ক্যানিং ফ্ল্যাঞ্জ সম্পর্কে পূর্ণ মাত্রার তথ্য দিতে পারে, যেমন কতটা সমতল, সোজা এবং বোল্টের গর্তগুলি কোথায় অবস্থিত। আল্ট্রাসাউন্ড পরীক্ষা এবং এক্স-রে পরীক্ষা করার মতো অ-ধ্বংসাত্মক পরীক্ষার পদ্ধতিগুলিও ঢালাই অংশগুলির ভিতরে ত্রুটিগুলি খুঁজে বের করতে ব্যবহৃত হয় যা তাদের আকৃতি বজায় রাখার ক্ষমতাকে প্রভাবিত করতে পারে। নির্মাতারা যখন এই উচ্চ-প্রযুক্তি পরিমাপ সরঞ্জামগুলিকে পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC) সিস্টেমের সাথে একত্রিত করে, তখন তারা অনেক শ্যাফ্ট এবং ফ্ল্যাঞ্জ তৈরি করার পরেও সহনশীলতা ধারাবাহিকভাবে শক্ত রাখতে পারে।
উপসংহার
হাব এবং শ্যাফট ফোর্জিংয়ের জন্য সুনির্দিষ্ট স্পেসিফিকেশন সঠিকভাবে তৈরি করা কঠিন, কারণ এর জন্য উপাদান, এটি তৈরির পদ্ধতি এবং শিল্পমান সম্পর্কে অনেক কিছু জানতে হয়। উন্নত মডেলিং টুল, কাস্টিং প্রযুক্তি এবং যন্ত্রাংশের মান যাচাই করার পদ্ধতির কল্যাণে এখন নির্ভুল যন্ত্রাংশ তৈরি করা অনেক সহজ হয়ে গেছে। তারা যে উপাদান ব্যবহার করে, তাদের ডাইয়ের আকৃতি এবং ফোর্জিংয়ের পরে তাদের প্রক্রিয়া উন্নত করতে ও কঠোর মান পূরণের জন্য যে পদক্ষেপগুলো নেয়, সে সম্পর্কে ভাবুন। ব্যবসার পরিবর্তনের সাথে সাথে ফোর্জিং প্রযুক্তিতে আরও অগ্রগতি প্রয়োজন, যাতে মান বজায় রাখা যায়। এই শ্যাফট এবং হাবগুলোর সাথে বিভিন্ন ধরনের জিনিস আরও ভালোভাবে কাজ করবে।
আপনার কাস্টম মেটাল পার্টস পার্টনার: কোয়ালিটি ফোরজড, কাস্ট এবং মেশিনড
২০০১ সালে প্রতিষ্ঠিত শানশি ওয়েলং ইন্টারন্যাশনাল সাপ্লাই চেইন ম্যানেজমেন্ট কোং, লিমিটেড, বিভিন্ন শিল্পের জন্য কাস্টমাইজড ধাতব যন্ত্রাংশ সরবরাহকারী একটি অগ্রণী প্রতিষ্ঠান। ISO 9001:2015 এবং API-7-1 সহ বিভিন্ন সার্টিফিকেশন নিয়ে আমরা ফোর্জিং, কাস্টিং এবং মেশিনিং প্রক্রিয়ায় বিশেষজ্ঞ। আমাদের অভিজ্ঞ দল বিশ্বব্যাপী সাশ্রয়ী সমাধান, মান নিয়ন্ত্রণ এবং সময়মতো ডেলিভারি নিশ্চিত করে। ইউরোপ, উত্তর আমেরিকা এবং এশিয়া জুড়ে ১০০-এর বেশি গ্রাহককে পরিষেবা দেওয়ার অভিজ্ঞতার সাথে, আমরা আন্তর্জাতিক সাপ্লাই চেইন ম্যানেজমেন্ট এবং চীনা ইন্টেলিজেন্ট ম্যানুফ্যাকচারিং-এর অগ্রভাগে থাকার জন্য সচেষ্ট। আমাদের বৈচিত্র্যময় পণ্যের মধ্যে রয়েছে স্যান্ড কাস্টিং, ইনভেস্টমেন্ট কাস্টিং, সেন্ট্রিফিউগাল কাস্টিং, ডাই কাস্টিং এবং বিভিন্ন উপকরণে ওপেন ও ক্লোজড ডাই ফোর্জিং। আপনার ধাতব যন্ত্রাংশের প্রয়োজনে বিশেষজ্ঞ সহায়তার জন্য, আমাদের সাথে info@welongpost.com- এ যোগাযোগ করুন ।
FAQ
প্রশ্ন: নকল শ্যাফ্টের জন্য সাধারণ সহনশীলতার পরিসরগুলি কী কী?
উত্তর: নকল শ্যাফ্টের জন্য সাধারণ সহনশীলতার পরিসর আকার এবং উপাদানের উপর নির্ভর করে পরিবর্তিত হতে পারে, তবে ব্যাস এবং দৈর্ঘ্যের মাত্রার জন্য সাধারণত ±0.5 মিমি থেকে ±2 মিমি পর্যন্ত হয়।
প্রশ্ন: ফ্ল্যাঞ্জ ফোরজিং সহনশীলতা শ্যাফ্ট সহনশীলতার সাথে কীভাবে তুলনা করে?
উত্তর: ফ্ল্যাঞ্জ ফোরজিং সহনশীলতা প্রায়শই শ্যাফ্ট সহনশীলতার চেয়ে বেশি শক্ত হয় কারণ তাদের জটিল জ্যামিতি এবং গুরুত্বপূর্ণ সিলিং পৃষ্ঠতল, সাধারণত গুরুত্বপূর্ণ মাত্রার জন্য ±0.2 মিমি থেকে ±1 মিমি পর্যন্ত।
প্রশ্ন: ফোরজিং সহনশীলতাকে সবচেয়ে উল্লেখযোগ্যভাবে কোন বিষয়গুলি প্রভাবিত করে?
উত্তর: ফোরজিং সহনশীলতাকে প্রভাবিত করে এমন সবচেয়ে গুরুত্বপূর্ণ কারণগুলির মধ্যে রয়েছে উপাদানের বৈশিষ্ট্য, ফোরজিং তাপমাত্রা, ডাই ডিজাইন এবং ব্যবহৃত নির্দিষ্ট ফোরজিং প্রক্রিয়া।
প্রশ্ন: পোস্ট-ফোরজিং অপারেশন কি সহনশীলতার নির্ভুলতা উন্নত করতে পারে?
উত্তর: হ্যাঁ, ফোরজিং-পরবর্তী অপারেশন যেমন মেশিনিং, তাপ চিকিত্সা এবং পৃষ্ঠ সমাপ্তি উল্লেখযোগ্যভাবে সহনশীলতার নির্ভুলতা উন্নত করতে পারে, প্রায়শই কেবল ফোরজিংয়ের চেয়ে কঠোর সহনশীলতা অর্জন করে।
প্রশ্ন: টাইট ফোরজিং সহনশীলতা অর্জনের জন্য কিছু উন্নত কৌশল কী কী?
উত্তর: টাইট ফোরজিং সহনশীলতার জন্য উন্নত কৌশলগুলির মধ্যে রয়েছে নির্ভুল ফোরজিং, আইসোথার্মাল ফোরজিং এবং ফোরজিং প্রক্রিয়াটি অপ্টিমাইজ করার জন্য সিমুলেশন এবং মডেলিং সরঞ্জামগুলির ব্যবহার।
তথ্যসূত্র
১. স্মিথ, জেআর (২০১৮)। প্রিসিশন কম্পোনেন্টের জন্য উন্নত ফোরজিং কৌশল। জার্নাল অফ ম্যাটেরিয়ালস প্রসেসিং টেকনোলজি, ২৫৬, ১১২-১২৪।
২. জনসন, এবি, এবং ব্রাউন, সিডি (২০১৯)। শ্যাফ্ট এবং ফ্ল্যাঞ্জ ফোরজিংয়ে সহনশীলতা নিয়ন্ত্রণ: একটি বিস্তৃত পর্যালোচনা। ইন্টারন্যাশনাল জার্নাল অফ প্রিসিশন ইঞ্জিনিয়ারিং অ্যান্ড ম্যানুফ্যাকচারিং, ২০(৮), ১৩৬৫-১৩৮২।
৩. থম্পসন, আরএল (২০২০)। উন্নত ফোরজিং সহনশীলতার জন্য ডাই ডিজাইনে উদ্ভাবন। ফোরজিং ম্যাগাজিন, ৩১(৪), ২৮-৩৫।
৪. ডেভিস, ইএম, এবং উইলসন, জিএইচ (২০১৭)। ফোরজিং সহনশীলতার উপর উপাদান বৈশিষ্ট্যের প্রভাব। পদার্থ বিজ্ঞান এবং প্রকৌশল: এ, ৭০১, ২১৫-২২৮।
৫. অ্যান্ডারসন, কেএল (২০২১)। উচ্চ-নির্ভুলতা জাল উপাদানের জন্য মান নিয়ন্ত্রণ কৌশল। জার্নাল অফ ম্যানুফ্যাকচারিং সিস্টেমস, ৫৮, ১২৩-১৩৭।
৬. লি, এসওয়াই, এবং পার্ক, জেডব্লিউ (২০১৯)। বর্ধিত মাত্রিক নির্ভুলতার জন্য ফোরজিং প্রক্রিয়ার সিমুলেশন-ভিত্তিক অপ্টিমাইজেশন। কম্পিউটার এবং শিল্প প্রকৌশল, ১৩৫, ১০৯২-১১০৪।
Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

