ডাই ফোরজিং বনাম কাস্টিং: খরচ, শক্তি এবং উৎপাদন গতির তুলনা
উৎপাদনের জগতে, ধাতব উপাদানকে আকার দেওয়ার ক্ষেত্রে দুটি প্রধান পদ্ধতি বিশেষভাবে উল্লেখযোগ্য: ডাই ফোর্জিং এবং কাস্টিং। উভয় প্রক্রিয়ারই নিজস্ব সুবিধা এবং সীমাবদ্ধতা রয়েছে, যা তাদের উৎপাদন প্রক্রিয়াকে সর্বোত্তম করতে আগ্রহী নির্মাতাদের জন্য ফোর্জিং বনাম কাস্টিং-এর মধ্যে নির্বাচনকে অত্যন্ত গুরুত্বপূর্ণ করে তোলে। এই ব্লগ পোস্টে ডাই ফোর্জিং বনাম কাস্টিং-এর সূক্ষ্ম বিষয়গুলো নিয়ে আলোচনা করা হয়েছে এবং এদের খরচ, শক্তির বৈশিষ্ট্য ও উৎপাদনের গতির তুলনা করা হয়েছে। এই মূল বিষয়গুলো পরীক্ষা করে, আমরা এই উৎপাদন কৌশলগুলোর মধ্যে পার্থক্য এবং কখন কোনটি বেশি পছন্দের হতে পারে, সে সম্পর্কে একটি ব্যাপক ধারণা দেওয়ার লক্ষ্য রাখি। আপনি একজন অভিজ্ঞ প্রকৌশলী হোন বা ধাতুবিদ্যা ক্ষেত্রে একজন কৌতূহলী নবাগত, এই তুলনাটি আপনার নির্দিষ্ট প্রয়োজনের জন্য সবচেয়ে উপযুক্ত উৎপাদন পদ্ধতি বেছে নেওয়ার সিদ্ধান্ত গ্রহণ প্রক্রিয়ায় মূল্যবান অন্তর্দৃষ্টি প্রদান করবে।
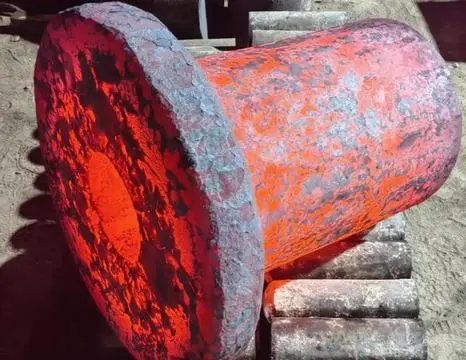
ফোরজিং বনাম কাস্টিং প্রক্রিয়ার প্রধান খরচের কারণগুলি কী কী?
প্রাথমিক সরঞ্জাম এবং সরঞ্জামের খরচ
ডাই ফোরজিং বনাম কাস্টিং তুলনা করার সময়, প্রাথমিক বিবেচ্য বিষয়গুলির মধ্যে একটি হল টুলিং এবং সরঞ্জামে প্রাথমিক বিনিয়োগ। বিশেষায়িত ডাই এবং শক্তিশালী ফোরজিং প্রেসের প্রয়োজনের কারণে ডাই ফোরজিংয়ের জন্য সাধারণত উচ্চতর প্রাথমিক খরচের প্রয়োজন হয়। এই ডাইগুলি নির্ভুলভাবে তৈরি এবং চরম চাপ এবং তাপমাত্রা সহ্য করতে হয়, যার ফলে তাদের নকশা এবং উৎপাদনে উল্লেখযোগ্য ব্যয় হয়। অন্যদিকে, ঢালাই প্রক্রিয়াগুলি, বিশেষ করে বালি ঢালাইয়ের ক্ষেত্রে, প্রায়শই প্রাথমিক টুলিং খরচ কম হয়। ঢালাইয়ের জন্য ছাঁচ তৈরি করা কম ব্যয়বহুল হতে পারে, বিশেষ করে সহজ আকারের জন্য। তবে, আরও জটিল জ্যামিতির জন্য বা বিনিয়োগ ঢালাইয়ের মতো পদ্ধতি ব্যবহার করার সময়, খরচ বাড়তে পারে। এটি মনে রাখা গুরুত্বপূর্ণ যে ফোরজিংয়ের প্রাথমিক খরচ বেশি হতে পারে, তবে ডাইগুলি প্রায়শই ঢালাইয়ের ছাঁচের তুলনায় জীর্ণ হওয়ার আগে আরও বেশি সংখ্যক যন্ত্রাংশ তৈরি করতে পারে, যা সময়ের সাথে সাথে ব্যয়কে সম্ভাব্যভাবে পূরণ করতে পারে।
উপাদান দক্ষতা এবং অপচয়
ফোর্জিং এবং কাস্টিং-এর মধ্যে খরচের তুলনার ক্ষেত্রে উপাদানের কার্যকারিতা আরেকটি গুরুত্বপূর্ণ বিষয়। ফোর্জিং বনাম কাস্টিং প্রক্রিয়ায় সাধারণত কাস্টিং-এর তুলনায় কম উপাদান অপচয় হয়। ফোর্জিং- এর ক্ষেত্রে , ব্যবহৃত কাঁচামাল প্রায়শই যন্ত্রাংশটির চূড়ান্ত আকৃতির কাছাকাছি থাকে, যা প্রয়োজনীয় মেশিনিং-এর পরিমাণ কমায় এবং উপাদানের অপচয় হ্রাস করে। এর ফলে উল্লেখযোগ্য পরিমাণে খরচ সাশ্রয় হতে পারে, বিশেষ করে যখন দামী সংকর ধাতু নিয়ে কাজ করা হয়। কাস্টিং বহুমুখী হলেও, ছাঁচের নকশায় স্প্রু, রানার এবং রাইজারের প্রয়োজনীয়তার কারণে কখনও কখনও এতে বেশি অপচয় হতে পারে। কাস্টিং-এর পরে এই অতিরিক্ত অংশগুলো সরিয়ে ফেলা হয় এবং প্রায়শই পুনর্ব্যবহার করা হয়, কিন্তু তারপরেও এগুলো অতিরিক্ত উপাদান খরচের কারণ হয়। তবে, জটিল অভ্যন্তরীণ জ্যামিতিক আকৃতি তৈরির ক্ষেত্রে কাস্টিং আরও বেশি কার্যকর হতে পারে, যা ফোর্জিং-এর মাধ্যমে অর্জন করা কঠিন বা অসম্ভব। এর ফলে নির্দিষ্ট কিছু ক্ষেত্রে সামগ্রিক উপাদান ব্যবহার কমে আসতে পারে।
শ্রম ও জ্বালানি খরচ
ফোরজিং এবং ঢালাই প্রক্রিয়া উভয়ের সামগ্রিক ব্যয়ের ক্ষেত্রে শ্রম এবং শক্তি খরচ গুরুত্বপূর্ণ ভূমিকা পালন করে। ধাতু গঠনের জন্য উচ্চ চাপ এবং তাপমাত্রার কারণে ফোরজিংয়ের জন্য সাধারণত বেশি শক্তির প্রয়োজন হয়। ফোরজিংয়ে ব্যবহৃত শক্তিশালী প্রেসগুলি প্রচুর পরিমাণে বিদ্যুৎ খরচ করে, যা উৎপাদন খরচ বাড়িয়ে দিতে পারে। অতিরিক্তভাবে, ফোরজিংয়ের জন্য প্রায়শই সরঞ্জাম পরিচালনা এবং জটিল প্রক্রিয়া পরিচালনা করার জন্য আরও দক্ষ শ্রমিকের প্রয়োজন হয়। কাস্টিং, বিশেষ করে স্বয়ংক্রিয় সুবিধাগুলিতে, কম শ্রম খরচ হতে পারে কারণ প্রক্রিয়াটি আরও সহজে যান্ত্রিক করা যেতে পারে। তবে, বিনিয়োগ ঢালাইয়ের মতো কিছু ঢালাই পদ্ধতি শ্রম-নিবিড় হতে পারে কারণ ছাঁচ তৈরিতে একাধিক ধাপ জড়িত। ঢালাইয়ের জন্য শক্তি খরচ ব্যবহৃত নির্দিষ্ট পদ্ধতির উপর নির্ভর করে ব্যাপকভাবে পরিবর্তিত হতে পারে, কিছু উচ্চ-তাপমাত্রার ঢালাই প্রক্রিয়া উল্লেখযোগ্য শক্তি খরচ করে, অন্যরা, যেমন বালি ঢালাই, কম শক্তি-নিবিড় হতে পারে।
শক্তি এবং কাঠামোগত অখণ্ডতা: ফোরজিং বনাম কাস্টিং যন্ত্রাংশ
শস্যের গঠন এবং উপাদানের বৈশিষ্ট্য
নকল এবং ঢালাই করা অংশের মধ্যে একটি প্রধান পার্থক্য হল তাদের শস্য গঠন এবং ফলস্বরূপ উপাদানের বৈশিষ্ট্য। ফোরজিং সাধারণত একটি সূক্ষ্ম, আরও অভিন্ন শস্য গঠন সহ অংশ তৈরি করে। এর কারণ হল ফোরজিং প্রক্রিয়ায় ধাতুকে সংকুচিত এবং বিকৃত করা হয়, যা অংশের জ্যামিতির সাথে শস্য প্রবাহকে সারিবদ্ধ করে। এই সারিবদ্ধকরণের ফলে ঢালাই করা অংশের তুলনায় উন্নত শক্তি এবং নমনীয়তা তৈরি হয়। অন্যদিকে, ঢালাই করা অংশগুলির গলিত ধাতুর দৃঢ়ীকরণ প্রক্রিয়ার কারণে আরও এলোমেলো শস্য গঠন থাকে। ঢালাই ভাল শক্তি সহ অংশ তৈরি করতে পারে, তবে এলোমেলো শস্য কাঠামো দুর্বলতার ক্ষেত্র তৈরি করতে পারে, বিশেষ করে শস্যের মধ্যে সীমানায়। শস্য কাঠামোর এই পার্থক্য হল একটি প্রধান কারণ যার কারণে নকল অংশগুলিকে প্রায়শই উচ্চ শক্তি এবং ক্লান্তি প্রতিরোধের প্রয়োজন এমন অ্যাপ্লিকেশনগুলিতে পছন্দ করা হয়।
ঘনত্ব এবং ছিদ্রতা
বস্তুগত অখণ্ডতার দিক থেকে ফোরজিং বনাম কাস্টিং তুলনা করার সময়, ঘনত্ব এবং ছিদ্রতা গুরুত্বপূর্ণ বিষয়। কাস্ট করা অংশগুলির তুলনায় নকল অংশগুলির ঘনত্ব সাধারণত বেশি এবং ছিদ্রতা কম থাকে। ফোরজিং প্রক্রিয়ার সময় প্রয়োগ করা উচ্চ চাপ ধাতুতে শূন্যস্থান এবং অন্তর্ভুক্তি দূর করতে সাহায্য করে, যার ফলে আরও অভিন্ন এবং ঘন কাঠামো তৈরি হয়। এই বর্ধিত ঘনত্ব নকল অংশগুলির সামগ্রিক শক্তি এবং স্থায়িত্বে অবদান রাখে। কাস্টিং, জটিল আকার তৈরি করতে সক্ষম হলেও, কখনও কখনও উচ্চ ছিদ্রতা সহ অংশ তৈরি করতে পারে। কাস্টিংয়ে দৃঢ়ীকরণ প্রক্রিয়ার সময়, গ্যাসগুলি ধাতুতে আটকে যেতে পারে, ছোট শূন্যস্থান বা ছিদ্র তৈরি করতে পারে। এই ছিদ্রগুলি চাপ ঘনীভূতকারী হিসাবে কাজ করতে পারে এবং সম্ভাব্যভাবে অংশটিকে দুর্বল করে তুলতে পারে। তবে, উন্নত ঢালাই কৌশল এবং সঠিক নকশা ছিদ্রতা সমস্যা কমাতে পারে এবং অনেক প্রয়োগের জন্য, কাস্ট করা অংশগুলিতে ছিদ্রতার স্তর গ্রহণযোগ্য সীমার মধ্যে থাকে।
প্রভাব এবং ক্লান্তি প্রতিরোধ
অনেক ইঞ্জিনিয়ারিং প্রয়োগের ক্ষেত্রে অভিঘাত ও ক্লান্তি প্রতিরোধ ক্ষমতা অত্যন্ত গুরুত্বপূর্ণ বৈশিষ্ট্য, এবং এখানেই আমরা ফোর্জিং ও কাস্টিং-এর মধ্যে পার্থক্য দেখতে পাই। কাস্ট করা যন্ত্রাংশের তুলনায় ফোর্জ করা যন্ত্রাংশ সাধারণত উন্নততর অভিঘাত ও ক্লান্তি প্রতিরোধ ক্ষমতা প্রদর্শন করে। ফোর্জ করা যন্ত্রাংশের সারিবদ্ধ দানা কাঠামো এবং উচ্চ ঘনত্ব বারবার চাপ ও আকস্মিক আঘাত সহ্য করার ক্ষমতায় অবদান রাখে। এটি ফোর্জ করা যন্ত্রাংশকে মহাকাশ, স্বয়ংচালিত এবং ভারী যন্ত্রপাতি শিল্পের প্রয়োগের জন্য বিশেষভাবে উপযুক্ত করে তোলে, যেখানে উপাদানগুলি উচ্চ চাপ এবং চক্রাকার লোডিং-এর শিকার হয়। কাস্ট করা যন্ত্রাংশ অনেক প্রয়োগে ভালো কার্যকারিতা দেখাতে সক্ষম হলেও, ক্লান্তিজনিত ব্যর্থতার জন্য বেশি সংবেদনশীল হতে পারে, বিশেষ করে উচ্চ চাপ ঘনত্বের অঞ্চলে। তবে, এটি মনে রাখা গুরুত্বপূর্ণ যে সঠিক নকশা এবং উপাদান নির্বাচন কাস্ট করা যন্ত্রাংশের কার্যকারিতা উল্লেখযোগ্যভাবে বাড়িয়ে তুলতে পারে। কিছু ক্ষেত্রে, তাপীয় প্রক্রিয়াকরণের মতো কাস্টিং-পরবর্তী প্রক্রিয়াগুলি কাস্ট করা উপাদানের ক্লান্তি প্রতিরোধ ক্ষমতা উন্নত করতে পারে, যা নির্দিষ্ট কিছু প্রয়োগে ফোর্জ করা যন্ত্রাংশের সাথে ব্যবধান কমিয়ে আনে।
ফোরজিং এবং কাস্টিং পদ্ধতির মধ্যে উৎপাদন গতি কীভাবে আলাদা?
সেটআপ এবং প্রস্তুতির সময়
ফোরজিং এবং কাস্টিং প্রক্রিয়ার সেটআপ এবং প্রস্তুতির সময় উল্লেখযোগ্যভাবে পরিবর্তিত হতে পারে, যা সামগ্রিক উৎপাদন গতিকে প্রভাবিত করে। ডাই ফোরজিংয়ে, প্রাথমিক সেটআপ সময় যথেষ্ট হতে পারে কারণ নির্ভুল ডাই ডিজাইন এবং তৈরির প্রয়োজন হয়। এই ডাইগুলিকে ফোরজিং প্রক্রিয়ার উচ্চ চাপ এবং তাপমাত্রা সহ্য করার জন্য সাবধানে ইঞ্জিনিয়ার করা উচিত। তবে, ডাই প্রস্তুত হয়ে গেলে, প্রতিটি উৎপাদন রানের জন্য সেটআপ তুলনামূলকভাবে দ্রুত হয়। ঢালাই, বিশেষ করে বালি ঢালাই, প্রায়শই প্রাথমিক সেটআপ সময় কম থাকে। ছাঁচগুলি আরও দ্রুত এবং কম খরচে তৈরি করা যেতে পারে, বিশেষ করে সহজ আকারের জন্য। তবে, আরও জটিল অংশের জন্য বা বিনিয়োগ ঢালাইয়ের মতো পদ্ধতি ব্যবহার করার সময়, প্রস্তুতির সময় উল্লেখযোগ্যভাবে বৃদ্ধি পেতে পারে। উদাহরণস্বরূপ, বিনিয়োগ ঢালাইয়ে মোমের প্যাটার্ন এবং সিরামিক শেল তৈরি প্রক্রিয়ায় উল্লেখযোগ্য সময় যোগ করে। ফোরজিং বনাম কাস্টিং তুলনা করার সময়, কেবল উৎপাদন সময় নয় বরং এই প্রাথমিক সেটআপ পর্যায়ের বিষয়টিও বিবেচনা করা অপরিহার্য, কারণ এটি যন্ত্রাংশের জন্য সামগ্রিক লিড টাইমকে প্রভাবিত করতে পারে, বিশেষ করে ছোট উৎপাদন রানের জন্য।
চক্র সময় এবং উৎপাদন হার
প্রকৃত উৎপাদন গতির ক্ষেত্রে, ফোর্জিং এবং কাস্টিং প্রক্রিয়ার স্বতন্ত্র বৈশিষ্ট্য রয়েছে। প্রক্রিয়াটি একবার সেট আপ হয়ে গেলে, ফোর্জিং-এর সাইকেল টাইম সাধারণত কম হয়। প্রকৃত ফোর্জিং অপারেশন, যেখানে চাপ প্রয়োগ করে ধাতুকে আকার দেওয়া হয়, তা যন্ত্রাংশের আকার এবং জটিলতার উপর নির্ভর করে কয়েক সেকেন্ড বা মিনিটের মধ্যে সম্পন্ন হতে পারে। এটি উচ্চ উৎপাদন হারকে সম্ভব করে তোলে, যা ফোর্জিংকে বৃহৎ পরিমাণে উৎপাদনের জন্য বিশেষভাবে উপযুক্ত করে তোলে। ব্যবহৃত পদ্ধতির উপর নির্ভর করে কাস্টিং-এর সাইকেল টাইম ব্যাপকভাবে পরিবর্তিত হতে পারে। স্যান্ড কাস্টিং তুলনামূলকভাবে দ্রুত হতে পারে, এবং সরল যন্ত্রাংশের জন্য এর সাইকেল টাইম ফোর্জিং- এর সাথে তুলনীয় । তবে, ইনভেস্টমেন্ট কাস্টিং-এর মতো আরও জটিল কাস্টিং পদ্ধতির সাইকেল টাইম বেশি হয়, কারণ এতে ছাঁচ তৈরি এবং শীতলীকরণ প্রক্রিয়ার মতো একাধিক ধাপ জড়িত থাকে। ডাই কাস্টিং, যা ধাতব ছাঁচ ব্যবহার করে ঢালাই করার একটি পদ্ধতি, খুব দ্রুত সাইকেল টাইম অর্জন করতে পারে, যা কিছু ক্ষেত্রে ফোর্জিং-এর সমতুল্য বা এমনকি তাকে ছাড়িয়েও যেতে পারে। উৎপাদন গতির দিক থেকে ফোর্জিং এবং কাস্টিং-এর মধ্যে কোনটি বেছে নেওয়া হবে, তা প্রায়শই নির্দিষ্ট যন্ত্রাংশের প্রয়োজনীয়তা, উৎপাদনের পরিমাণ এবং বিবেচিত বিশেষ কাস্টিং পদ্ধতির উপর নির্ভর করে।
পোস্ট-প্রসেসিং প্রয়োজনীয়তা
নকল এবং ঢালাই উভয় যন্ত্রাংশের সামগ্রিক উৎপাদন সময়ের ক্ষেত্রে প্রক্রিয়াকরণ-পরবর্তী প্রয়োজনীয়তা গুরুত্বপূর্ণ ভূমিকা পালন করে। নকল যন্ত্রাংশের তুলনায় নকল যন্ত্রাংশের প্রায়শই কম ব্যাপক পোস্ট-প্রক্রিয়াকরণের প্রয়োজন হয়। ফোরজিং প্রক্রিয়া সাধারণত তাদের চূড়ান্ত আকারের কাছাকাছি অংশ তৈরি করে, যা মেশিনিংয়ের প্রয়োজনীয়তা হ্রাস করে। তবে, নকল যন্ত্রাংশের এখনও কিছু সমাপ্তি অপারেশনের প্রয়োজন হতে পারে, যেমন সুনির্দিষ্ট মাত্রা অর্জনের জন্য ট্রিমিং ফ্ল্যাশ (ডাইয়ের বিভাজন লাইনে অতিরিক্ত উপাদান) এবং চূড়ান্ত মেশিনিং। ঢালাই যন্ত্রাংশ, বিশেষ করে বালি ঢালাই দ্বারা উত্পাদিত যন্ত্রাংশগুলির জন্য প্রায়শই আরও ব্যাপক পোস্ট-প্রক্রিয়াকরণের প্রয়োজন হয়। এর মধ্যে গেট এবং রাইজার অপসারণ, পৃষ্ঠ থেকে বালি পরিষ্কার করা এবং চূড়ান্ত মাত্রা অর্জনের জন্য আরও ব্যাপক মেশিনিং অন্তর্ভুক্ত থাকতে পারে। বিনিয়োগ ঢালাই আরও ভাল পৃষ্ঠতল ফিনিশ এবং মাত্রিক নির্ভুলতার সাথে অংশ তৈরি করতে পারে, সম্ভাব্যভাবে প্রক্রিয়াকরণ-পরবর্তী চাহিদা হ্রাস করে। উৎপাদন গতির ক্ষেত্রে ফোরজিং বনাম কাস্টিং তুলনা করার সময়, এই পোস্ট-প্রক্রিয়াকরণ পদক্ষেপগুলি বিবেচনা করা অত্যন্ত গুরুত্বপূর্ণ কারণ এগুলি কাঁচামাল থেকে সমাপ্ত অংশ পর্যন্ত মোট সময়কে উল্লেখযোগ্যভাবে প্রভাবিত করতে পারে। ফোরজিং এবং কাস্টিংয়ের মধ্যে পছন্দ উৎপাদন হার এবং নির্দিষ্ট প্রয়োগের জন্য প্রয়োজনীয় পোস্ট-প্রক্রিয়াকরণের পরিমাণের মধ্যে ভারসাম্যের উপর নির্ভর করতে পারে।
উপসংহার
উপসংহারে, ডাই ফোর্জিং এবং কাস্টিং-এর মধ্যে, বা আরও বিস্তৃতভাবে বললে ফোর্জিং বনাম কাস্টিং-এর মধ্যে কোনটি বেছে নেওয়া হবে, তা খরচ, শক্তির প্রয়োজনীয়তা এবং উৎপাদনের গতি সহ বিভিন্ন বিষয়ের উপর নির্ভর করে। ফোর্জিং সাধারণত উন্নততর শক্তি এবং ক্লান্তি প্রতিরোধ ক্ষমতা প্রদান করে, কিন্তু এর প্রাথমিক খরচ বেশি। কাস্টিং নকশার ক্ষেত্রে অধিক নমনীয়তা প্রদান করে এবং জটিল আকৃতি বা স্বল্প পরিমাণে উৎপাদনের জন্য এটি আরও সাশ্রয়ী হতে পারে। উৎপাদনের গতি বিভিন্ন রকম হয়; একবার সেট আপ হয়ে গেলে, উচ্চ-পরিমাণ উৎপাদনের জন্য ফোর্জিং সাধারণত দ্রুততর হয়, অন্যদিকে কিছু কাস্টিং পদ্ধতি ছোট ব্যাচ বা জটিল যন্ত্রাংশের জন্য দ্রুত কাজ সম্পন্ন করার সুযোগ দেয়। চূড়ান্তভাবে, যন্ত্রাংশের কার্যকারিতা, উৎপাদনের পরিমাণ এবং বাজেটের সীমাবদ্ধতার মতো বিষয়গুলোর মধ্যে ভারসাম্য রেখে নির্দিষ্ট প্রকল্পের প্রয়োজনীয়তার উপর ভিত্তি করে সিদ্ধান্ত নেওয়া উচিত।
আপনার নির্দিষ্ট প্রয়োজনের জন্য ফোর্জিং এবং কাস্টিং-এর মধ্যে কোনটি বেছে নেবেন, সে বিষয়ে বিশেষজ্ঞ পরামর্শের জন্য শানশি ওয়েলং ইন্টারন্যাশনাল সাপ্লাই চেইন ম্যানেজমেন্ট কোং, লিমিটেড-এর সাথে যোগাযোগ করার কথা বিবেচনা করতে পারেন। ধাতব যন্ত্রাংশ উৎপাদনে ২০ বছরেরও বেশি অভিজ্ঞতার সাথে, ওয়েলং ফোর্জিং, স্যান্ড কাস্টিং, ইনভেস্টমেন্ট কাস্টিং এবং আরও অনেক কিছু সহ বিভিন্ন ধরনের পরিষেবা প্রদান করে। তাদের অভিজ্ঞ প্রকৌশলীদের দল আপনার উৎপাদন প্রক্রিয়াকে উন্নত করতে, গুণমান নিয়ন্ত্রণ এবং সময়মতো সরবরাহ নিশ্চিত করতে সাহায্য করতে পারে। আপনি অটোমোটিভ, অ্যারোস্পেস বা উচ্চ-মানের ধাতব যন্ত্রাংশ প্রয়োজন এমন অন্য কোনো শিল্পেই থাকুন না কেন, ওয়েলং-এর ব্যাপক সক্ষমতা তাদেরকে একটি আদর্শ অংশীদার করে তোলে। আরও তথ্যের জন্য বা আপনার প্রকল্প নিয়ে আলোচনা করতে, তাদের সাথে metal@welongpost.com- এ যোগাযোগ করুন ।
তথ্যসূত্র
১. স্মিথ, জেআর (২০১৮)। "আধুনিক উৎপাদনে ডাই ফোরজিং এবং কাস্টিং প্রক্রিয়ার তুলনামূলক বিশ্লেষণ।" জার্নাল অফ ম্যাটেরিয়ালস ইঞ্জিনিয়ারিং অ্যান্ড পারফরম্যান্স, ২৭(৩), ১২৪৫-১২৬০।
২. ব্রাউন, এএল, এবং জনসন, এমকে (২০১৯)। "অটোমোটিভ কম্পোনেন্ট উৎপাদনে ফোরজিং বনাম কাস্টিংয়ের খরচ-লাভ বিশ্লেষণ।" ইন্টারন্যাশনাল জার্নাল অফ মেটালকাস্টিং, ১৩(৪), ৮৭৮-৮৯২।
৩. লি, এসএইচ, পার্ক, সিওয়াই, এবং কিম, টিডব্লিউ (২০২০)। "নকল বনাম কাস্ট অ্যালুমিনিয়াম অ্যালয় উপাদানের শক্তি এবং মাইক্রোস্ট্রাকচারাল বৈশিষ্ট্য।" উপকরণ বিজ্ঞান এবং প্রকৌশল: এ, ৭৮২, ১৩৯২৭১।
৪. গার্সিয়া, ই., এবং মার্টিনেজ, এল. (২০১৭)। "ধাতব গঠনে উৎপাদন গতির অপ্টিমাইজেশন: ফোরজিং এবং কাস্টিং কৌশলের তুলনা।" জার্নাল অফ ম্যানুফ্যাকচারিং প্রসেসেস, ৩০, ৪২৭-৪৪০।
৫. উইলসন, আরডি, এবং থম্পসন, পিই (২০২১)। "ধাতু গঠনে শক্তি দক্ষতা: ডাই ফোর্জিং বনাম বিভিন্ন ঢালাই পদ্ধতি।" এনার্জি প্রোসেডিয়া, ১৫৮, ৩৪৫৬-৩৪৬৫।
৬. চ্যাং, ওয়াইএস, এবং নাকামুরা, টি. (২০১৬)। "ভারী যন্ত্রপাতি প্রয়োগে নকল এবং ঢালাই ইস্পাত উপাদানের ক্লান্তি কর্মক্ষমতা।" ইঞ্জিনিয়ারিং উপকরণ এবং কাঠামোর ক্লান্তি এবং ফ্র্যাকচার, 6(2016), 39-10।

Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

