ফোর্জিংয়ের নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ | নকশা পর্যায়ে কী পরিকল্পনা করতে হবে
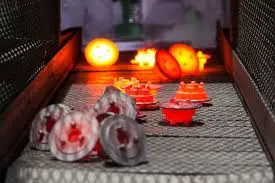
উচ্চ-কার্যক্ষমতাসম্পন্ন শিল্প যন্ত্রাংশ তৈরির জন্য কার্যকর ফোর্জিং ডিজাইন নির্ভর করে উৎপাদন শুরু হওয়ার আগেই উপাদানটি কীভাবে কাজ করে, প্রক্রিয়াটি কী করতে পারে এবং উৎপাদন প্রক্রিয়ার সীমাবদ্ধতাগুলো কী, তা জানার উপর। অন্যান্য অনেক ধরনের যন্ত্রাংশের তুলনায় ফোর্জিং করা যন্ত্রাংশের শক্তি-ওজন অনুপাত ভালো এবং দানার গঠন আরও স্থিতিশীল হয়। এর অর্থ হলো, সঠিক পরিমাপ গ্রহণ, অর্থ সাশ্রয় এবং যন্ত্রাংশগুলো যেন ভালোভাবে কাজ করে তা নিশ্চিত করার জন্য প্রাথমিক ডিজাইন পরিকল্পনা অত্যন্ত গুরুত্বপূর্ণ। ডিজাইন পর্যায়ে, প্রযুক্তিগত কার্যক্ষমতার প্রয়োজনীয়তা এবং উৎপাদনের সম্ভাব্যতা—এই দুইয়ের মধ্যে সর্বোত্তম ভারসাম্য খুঁজে বের করার জন্য ক্রয় ব্যবস্থাপক এবং প্রকৌশল দলগুলোকে অবশ্যই ঘনিষ্ঠভাবে একসাথে কাজ করতে হবে। এটি করা হয় এটা নিশ্চিত করার জন্য যে, বিশেষভাবে তৈরি ফোর্জ করা যন্ত্রাংশগুলো কঠোর শিল্প মান পূরণ করে এবং একই সাথে সরবরাহ শৃঙ্খলের খরচ ও সরবরাহের সময়ও কমিয়ে আনে।
ফোর্জিং ডিজাইনের মূল বিষয়গুলি বোঝা, ফোর্জিং উপাদান এবং ডিজাইনের নীতিগুলি নির্ধারণ করা
ফোর্জিং হলো ধাতু নিয়ে কাজ করার এমন একটি পদ্ধতি যেখানে নির্দিষ্ট সংকোচনমূলক বল প্রয়োগ করে একে আকার দেওয়া হয়, যা সাধারণত চাপ দেওয়া বা হাতুড়ি দিয়ে পেটানোর মাধ্যমে করা হয়। ফোর্জিং উপাদানের অভ্যন্তরীণ দানার গঠন উন্নত করে, ফলে উন্নত যান্ত্রিক গুণাবলী সম্পন্ন যন্ত্রাংশ তৈরি হয়। অন্যদিকে, কাস্টিং পদ্ধতিতে গলিত ধাতুকে ছাঁচে ঢালা হয়। উপাদানের প্রবাহ, ড্রাফট অ্যাঙ্গেল এবং স্প্লিটিং লাইন বিবেচনা করে ফোর্জিং যন্ত্রাংশ ডিজাইন করা হয়। এই সবকিছুরই সরাসরি প্রভাব পড়ে যন্ত্রাংশটি তৈরি করা কতটা সহজ হবে এবং তৈরি হওয়ার পর এটি কতটা ভালোভাবে কাজ করবে তার উপর।
উপাদান নির্বাচন এবং নকশার সম্ভাব্যতা যাচাইয়ের উপর এর প্রভাব
স্টেইনলেস স্টিলের তৈরি ফোর্জিংগুলিতে মরিচা ধরে না এবং কঠোর রাসায়নিক পরিস্থিতিতেও শক্তিশালী থাকে, তাই এগুলি চিকিৎসা সরঞ্জাম এবং ডুবো খনন শিল্পে ব্যবহৃত হয়। অ্যালুমিনিয়াম অ্যালয়, বিশেষ করে ৬০৬১ এবং ৭০৭৫, এর শক্তি ও ওজনের অনুপাত খুব বেশি, যা উড়োজাহাজে ব্যবহারের জন্য অত্যন্ত গুরুত্বপূর্ণ। টাইটানিয়ামের ফোর্জিংগুলি ব্যয়বহুল, কিন্তু এগুলি বায়োকম্প্যাটিবল এবং হালকা, যা এগুলিকে চিকিৎসা সরঞ্জাম এবং জেট ইঞ্জিনের যন্ত্রাংশের জন্য উপযোগী করে তোলে। ফোর্জিং করার সময়, প্রতিটি উপাদানের নিজস্ব প্রবাহের বৈশিষ্ট্য থাকে যা সর্বনিম্ন সেকশনের পুরুত্ব, ব্যবহারযোগ্য টলারেন্সের পরিসর এবং তাপ প্রক্রিয়াকরণে উপাদানটির প্রতিক্রিয়াকে প্রভাবিত করে। নির্মাতাদের পরিকল্পনা করার সময় এই সমস্ত বিষয়গুলি অবশ্যই ভাবতে হবে।
ফোরজিং বনাম বিকল্প উৎপাদন পদ্ধতি
ফোর্জিং-এর সাথে কাস্টিং, ড্রিলিং এবং প্রেসিং-এর তুলনা করলে দেখা যায় যে, প্রত্যেকটিরই নিজস্ব সুবিধা ও অসুবিধা রয়েছে। কাস্টিং-এর মাধ্যমে জটিল আকৃতি এবং অভ্যন্তরীণ ছিদ্রযুক্ত যন্ত্রাংশ তৈরি করা যায়, যা ফোর্জিং-এর সাহায্যে তৈরি করা কঠিন, কিন্তু এই যন্ত্রাংশগুলো কম ঘনত্বের হয় এবং এদের গ্রেইন কাঠামো দুর্বল হয়। যদিও মেশিনিং-এর মাধ্যমে অত্যন্ত নিখুঁত বৈশিষ্ট্য এবং মান তৈরি করা যায়, তবে এতে উপাদান ক্ষয় হয় এবং গ্রেইনের প্রবাহ বাধাগ্রস্ত হয়, যা এর ক্লান্তি প্রতিরোধ ক্ষমতা কমিয়ে দেয়। অনেক পাতলা দেয়ালযুক্ত যন্ত্রাংশ তৈরির জন্য স্ট্যাম্পিং ভালো, কিন্তু এতে ফোর্জিং-এর মতো ত্রিমাত্রিক আকার প্রদান এবং কাঠামোগত স্থিতিশীলতা নেই।
ফোর্জিং পর্যায়ের গুরুত্বপূর্ণ নকশা উপাদানসমূহ: উপাদানের বৈশিষ্ট্য: স্থায়িত্ব, শক্তি এবং তাপ প্রক্রিয়াকরণের সামঞ্জস্যতা
প্রকৌশলীদের ভাবতে হবে যে আকার দেওয়ার তাপমাত্রা কীভাবে এই বৈশিষ্ট্যগুলোকে পরিবর্তন করে। যখন ক্রিস্টাল পুনঃস্ফটিকীকরণের তাপমাত্রার উপরে হট ফোর্জিং করা হয়, তখন জটিল আকার এবং বড় ধরনের বিকৃতি সম্ভব হয়, কিন্তু এর ফলে স্কেলিং এবং মাত্রাগত পরিবর্তনও ঘটতে পারে। কোল্ড ফোর্জিং ধাতুর বাইরের দিকে একটি ভালো ফিনিশ এবং আরও সঠিক পরিমাপ দেয়, পাশাপাশি এটিকে আরও দৃঢ় করে তোলে, কিন্তু এটি দিয়ে জটিল আকার তৈরি করা যায় না এবং আকার দেওয়ার জন্য আরও শক্তিশালী বলের প্রয়োজন হয়। এই দুইয়ের মাঝামাঝি অবস্থানে রয়েছে ওয়ার্ম ফোর্জিং, যা কোল্ড ফোর্জিংয়ের তুলনায় কম বল প্রয়োগ করে কিন্তু হট ফোর্জিংয়ের চেয়ে মাত্রার উপর আরও ভালো নিয়ন্ত্রণ রাখে। কাঙ্ক্ষিত যান্ত্রিক গুণাবলী অর্জনের জন্য, ব্যবহৃত ধাতুর ধরন এবং যে তাপমাত্রায় এটিকে ফোর্জ করা হয়, তা পরবর্তী অ্যানিলিং, নর্মালাইজিং, কুলিং এবং টেম্পারিং ধাপগুলোর সাথে অবশ্যই সামঞ্জস্যপূর্ণ হতে হবে, যাতে মাত্রার স্থিতিশীলতাকে প্রভাবিত না করে তা অর্জন করা যায়।
মাত্রিক নির্ভুলতা এবং জ্যামিতিক সীমাবদ্ধতা
ফোর্জিং পার্টস -এ সঠিক পরিমাপ পেতে হলে , আপনাকে প্রক্রিয়ার সীমাবদ্ধতাগুলো জানতে হবে এবং সেই অনুযায়ী আপনার ডিজাইন পরিকল্পনা করতে হবে। সাধারণত, ৩ থেকে ৭ ডিগ্রির মধ্যে ড্রাফট অ্যাঙ্গেল পার্টসগুলোকে ডাই থেকে সহজে বের করে আনতে সাহায্য করে এবং বের করার সময় সেগুলোকে ক্ষতি থেকে রক্ষা করে। ফিলেট রেডিয়াস স্ট্রেস তৈরি হওয়া এবং উপাদানের প্রবাহে ব্যাঘাত ঘটা থেকে বিরত রাখে। অন্যদিকে, ধারালো অভ্যন্তরীণ কোণা তৈরির সময় ফাটল ধরায় এবং ডাই অকালে বিকল করে দেয়। ওয়ালের প্রস্থের পরিবর্তন ধীর এবং মসৃণ হওয়া উচিত। আকস্মিক পরিবর্তন উপাদানের প্রবাহে সমস্যা সৃষ্টি করতে পারে এবং ওয়ালের ভিতরে ক্ষতি করতে পারে।
তাপীয় প্রক্রিয়াকরণ এবং পৃষ্ঠতল ফিনিশের প্রয়োজনীয়তা একীভূতকরণ
ডাই ডিজাইন, ফোর্জিং তাপমাত্রা এবং ফোর্জিং-এর পরবর্তী প্রক্রিয়াগুলো সবই পৃষ্ঠতলের ফিনিশের চাহিদার দ্বারা প্রভাবিত হয়। ফোর্জ করা পৃষ্ঠতলে থাকা আঁশ ও টেক্সচার সেগুলোকে নির্ভুল সংযোগ পৃষ্ঠ বা ক্ষয়-প্রতিরোধী ব্যবহারের জন্য অনুপযুক্ত করে তোলে। পৃষ্ঠতলের উপর সংকোচনমূলক চাপ প্রয়োগের মাধ্যমে শট পিনিং ক্ষয় প্রতিরোধ ক্ষমতা উন্নত করে। অন্যদিকে, মেশিনিং, গ্রাইন্ডিং বা পলিশিং-এর মাধ্যমে সঠিক পরিমাপ এবং মসৃণ ফিনিশ পাওয়া যায়। ডিজাইনারদের পৃষ্ঠতলের অবস্থা সম্পর্কে স্পষ্ট ধারণা থাকা উচিত; যেমন—অগুরুত্বপূর্ণ এলাকার জন্য উপযুক্ত ফোর্জ করা পৃষ্ঠতল এবং বেয়ারিং জার্নাল, সিলিং ফেস বা থ্রেডেড সংযোগের জন্য প্রয়োজনীয় পলিশ করা পৃষ্ঠতলের মধ্যে পার্থক্য করতে পারা। এই স্পষ্টতা অনেক আর্থিক ক্ষতি এড়াতে সাহায্য করে এবং নিশ্চিত করে যে ফোর্জিং সরবরাহকারীরা কার্যকরী চাহিদা পূরণকারী পূর্ণাঙ্গ সমাধান প্রদান করছে।
উৎপাদন প্রক্রিয়ার সামঞ্জস্য বিধান: উৎপাদনের জন্য নকশার সর্বোত্তমকরণ; হট ফোর্জিং বনাম কোল্ড ফোর্জিং: নকশার প্রভাব
হট এবং কোল্ড ফোর্জিং প্রক্রিয়ার মধ্যে নির্বাচন ডিজাইন বিকল্প এবং যন্ত্রাংশের বৈশিষ্ট্যের উপর একটি বড় প্রভাব ফেলে। যখন ধাতুকে উচ্চ তাপমাত্রায় উত্তপ্ত করা হয়, তখন এটি বিকৃত হওয়ার সময় ক্রমাগত পুনঃস্ফটিকিত হয়। এটি উপাদানটিকে আরও বেশি পরিশ্রম করা থেকে বিরত রাখে এবং কম বলের সাহায্যে এটিকে উল্লেখযোগ্যভাবে আকৃতি পরিবর্তন করতে দেয়। এই পদ্ধতিটি বড় যন্ত্রাংশ, জটিল আকৃতি এবং এমন সব উপাদানের জন্য ভালোভাবে কাজ করে যা সাধারণ তাপমাত্রায় খুব বেশি নমনীয় নয়। বিমানের প্রোপালশন সিস্টেমে, রকেট নজল এবং থ্রাস্ট রিভার্সারগুলিকে হট-ফোর্জিং করা হয় যাতে যন্ত্রাংশের সর্বত্র একই উপাদানের গুণাবলী বজায় রেখে জটিল আকৃতি দেওয়া যায়। এটি যন্ত্রাংশটিকে ব্যবহারের সময় উচ্চ তাপমাত্রা এবং উচ্চ যান্ত্রিক চাপ সহ্য করতে সক্ষম করে।
উপযুক্ত ফোরজিং কৌশল নির্বাচন করা
বিভিন্ন ফোর্জিং পদ্ধতির নিজস্ব সুবিধা রয়েছে, যা নির্দিষ্ট ধরণের যন্ত্রাংশের জন্য সবচেয়ে ভালো কাজ করে। ওপেন-ডাই ফোর্জিং পদ্ধতিতে সমতল বা সরল আকৃতির ডাইয়ের মধ্যে ধাতুকে চেপে ধরা হয়। এটি রিং, ডিস্ক এবং শ্যাফটের মতো বড় যন্ত্রাংশের জন্য ভালো কাজ করে, যেখানে বাইরের সূক্ষ্ম বিবরণের চেয়ে অভ্যন্তরীণ দানার গঠন বেশি গুরুত্বপূর্ণ। ক্লোজড-ডাই ফোর্জিং, যা ইমপ্রেশন-ডাই ফোর্জিং নামেও পরিচিত, সাবধানে মেশিনিং করা ডাইয়ের গর্তের ভিতরে উপাদানকে ধরে রাখে। এর ফলে স্পষ্টতর প্রান্ত এবং আরও সূক্ষ্ম সহনশীলতা সহ নেট-শেপ বা প্রায় নেট-শেপ ফোর্জিং যন্ত্রাংশ তৈরি হয়।
সিমলেস রোল্ড রিং ফোর্জিং পদ্ধতিতে এমন রিং তৈরি করা হয় যা অধিক শক্তিশালী এবং যাতে কোনো জোড়ার ফাঁক থাকে না। এই রিংগুলো বেয়ারিং রেস, ফ্ল্যাঞ্জ এবং প্রেসার ট্যাঙ্কের এমন সব যন্ত্রাংশের জন্য আদর্শ, যেগুলোকে শক্তিশালী ও টেকসই হতে হয়। আইসোথার্মাল ফোর্জিং পদ্ধতিতে ডাই এবং উপাদান উভয়কেই একই উচ্চ তাপমাত্রায় রাখা হয়। এর ফলে মেডিকেল ইমপ্লান্ট এবং বিমানের টারবাইন ডিস্কের জন্য সুপারঅ্যালয় ও টাইটানিয়ামের এমন সব যন্ত্রাংশ তৈরি করা সম্ভব হয়, যেগুলোর বৈশিষ্ট্য অত্যন্ত সুষম। প্রতিটি পদ্ধতির নিজস্ব নকশার সীমাবদ্ধতা রয়েছে, যেমন ন্যূনতম প্রস্থচ্ছেদ, ড্রাফটের প্রয়োজনীয়তা এবং পারটিং লাইনগুলো কোথায় স্থাপন করতে হবে। ডিজাইনারদের অবশ্যই এই সীমাবদ্ধতার মধ্যে থেকে কাজ করতে হয়, যাতে পণ্যটি যথাসম্ভব সাশ্রয়ী এবং সহজে তৈরি করা যায়।
খরচ, লিড টাইম এবং পরিমাপযোগ্যতার মধ্যে ভারসাম্য
উৎপাদনযোগ্যতার জন্য নকশার ধারণাগুলো ক্রয়ের খরচ এবং সময়সূচীর উপর সরাসরি প্রভাব ফেলে। জটিল আকৃতি, যেগুলোর জন্য একাধিক ধাপে ঢালাই, নির্ভুল ডাই এবং প্রচুর কাটিংয়ের প্রয়োজন হয়, সেগুলো একক খরচ এবং উন্নয়নের জন্য অপেক্ষার সময় উভয়ই বাড়িয়ে দেয়। অন্যদিকে, যে নকশাগুলো সরল, সাধারণ ডাই সেটআপ ব্যবহার করে এবং যাতে গৌণ প্রক্রিয়া কম থাকে, সেগুলো যন্ত্রপাতির খরচ বাঁচায় এবং উৎপাদন দ্রুত শুরু করতে সাহায্য করে।
পরীক্ষামূলক পর্যায় থেকে ব্যাপক উৎপাদনে যাওয়ার সময়, যন্ত্রাংশের ক্ষেত্রে পরিবর্ধনযোগ্যতা বিশেষভাবে গুরুত্বপূর্ণ। স্বল্প পরিমাণে উৎপাদনের জন্য কোনো কিছুর নকশা করার সময়, কাটিংয়ের জন্য তৈরি করা ডিজাইন দিয়ে তা তৈরি করা ব্যয়-সাশ্রয়ী নাও হতে পারে। এর কারণ হলো, ফোর্জিং প্রক্রিয়ায় উপকরণের আরও ভালো ব্যবহার হয় এবং এর উৎপাদন চক্র দ্রুততর হয়। নকশা পর্যালোচনার সময়, ক্রয় ব্যবস্থাপকদের উচিত ফোর্জিং সরবরাহকারীদের সম্পৃক্ত করে নকশায় এমন পরিবর্তন আনার মাধ্যমে খরচ কমানোর উপায় খুঁজে বের করা, যা কার্যকারিতা বজায় রেখে উৎপাদনকে আরও সহজ করে তুলবে। একসঙ্গে কাজ করার এই পদ্ধতি নিশ্চিত করে যে, প্রকৌশলগত চাহিদাগুলো বাজেট সীমা এবং সরবরাহের সময়সীমার সাথে ভারসাম্যপূর্ণ থাকে। এটি নিশ্চিত করে যে মানগুলো যুক্তিসঙ্গত এবং সরবরাহকারীরা সর্বদা তা পূরণ করতে সক্ষম।
শিল্পের গুণগত মানদণ্ড মেনে চলা নিশ্চিত করা
শিল্পের মান এবং পর্যবেক্ষণ পদ্ধতি অনুসরণ করলে গুণমান সর্বদা একই থাকে এবং নিয়মকানুন মেনে চলা হয়। ISO 9001:2015 অনুমোদন লাভ করা এটাই প্রমাণ করে যে, কোনো সরবরাহকারী গুণমান ব্যবস্থাপনা পদ্ধতির প্রতি নিবেদিত, যার মধ্যে রয়েছে নকশা নিয়ন্ত্রণ, প্রক্রিয়াগুলোর কার্যকারিতা নিশ্চিত করা এবং সর্বদা সবকিছুকে আরও উন্নত করা। ASTM মানগুলো উপকরণের রাসায়নিক গঠন, যান্ত্রিক গুণাবলী এবং পরীক্ষার পদ্ধতি বর্ণনা করার মাধ্যমে ফোরজিং উপকরণ এবং তৈরি যন্ত্রাংশের জন্য অভিন্ন প্রয়োজনীয়তা নির্ধারণ করে। মহাকাশ শিল্পের জন্য AS9100 এবং চিকিৎসা যন্ত্রপাতির জন্য ISO 13485 মানগুলো এমন ক্ষেত্রগুলোর জন্য অতিরিক্ত নিয়মকানুন যোগ করে, যেখানে ভাঙা যন্ত্রাংশ মানুষের জন্য বিপদ ডেকে আনতে পারে।
কাঁচামালের প্রাথমিক পর্যায় থেকে শুরু করে চূড়ান্ত পর্যালোচনা পর্যন্ত সবকিছু পর্যবেক্ষণ করতে পারার ফলে প্রত্যেকের দায়বদ্ধতা নিশ্চিত হয় এবং কোনো সমস্যা দেখা দিলে তার মূল কারণ খুঁজে বের করা যায়। পণ্য কেনার ক্ষেত্রে প্রযোজ্য মানগুলো স্পেসিফিকেশনে স্পষ্টভাবে উল্লেখ থাকা উচিত এবং পণ্যগুলো যে সেই মান পূরণ করে, তা প্রমাণের জন্য উপকরণ পরীক্ষার প্রতিবেদন, পরিমাপ ও পরিদর্শন রেকর্ড এবং কমপ্লায়েন্স সার্টিফিকেট চাওয়া উচিত। ওয়েলং-এর ISO 9001:2015-প্রত্যয়িত কার্যক্রম পুরো সাপ্লাই চেইন জুড়ে গুণমান কঠোরভাবে নিয়ন্ত্রণ করা নিশ্চিত করে। তারা তাদের গ্রাহকদের আইনি বাধ্যবাধকতা সমর্থনকারী ডকুমেন্টেশন প্রদানের মাধ্যমে এটি করে থাকে এবং ইউরোপ, উত্তর আমেরিকা ও এশিয়া-প্যাসিফিক অঞ্চলের বাজারে আন্তর্জাতিক চালানগুলোর কাস্টমস ছাড় করানো সহজ করে তোলে।
মোটরগাড়ি এবং ভারী শিল্প সরঞ্জাম উৎপাদনের সাধারণ প্রয়োগ এবং তাদের নির্দিষ্ট নকশার প্রয়োজনীয়তা
মোটরগাড়ির ক্ষেত্রে এমন যন্ত্রাংশ ফোর্জ করার প্রয়োজন হয়, যা বিপুল সংখ্যক উৎপাদনের ক্ষেত্রে গতি, স্থায়িত্ব এবং খরচের মধ্যে ভারসাম্য বজায় রাখে। একটি গাড়ির জীবনকালে ক্র্যাঙ্কশ্যাফট এবং কানেক্টিং রডকে লক্ষ লক্ষ পীড়ন চক্র সহ্য করতে হয়। এটি করার জন্য, কণার প্রবাহকে ভারের ধরনের সাথে মেলাতে হয় এবং উপাদানটিকে ক্লান্তি-প্রতিরোধী হতে হয়, যা শুধুমাত্র ফোর্জিংয়ের মাধ্যমেই করা সম্ভব। কন্ট্রোল আর্ম, স্টিয়ারিং নাকল এবং অ্যাক্সেল শ্যাফট সবই সাসপেনশনের যন্ত্রাংশ, যেগুলোকে তাদের আকারে স্থিতিশীল থাকার পাশাপাশি অভিঘাতজনিত ভার গ্রহণ করতে সক্ষম হতে হয়। এই কারণে, ঢালাই পদ্ধতির চেয়ে ফোর্জ পদ্ধতিই শ্রেয়, কারণ ঢালাই পদ্ধতি হঠাৎ ভেঙে যেতে পারে।
কাস্টম-ফোর্জড বনাম স্ট্যান্ডার্ড যন্ত্রাংশ
খনি, নির্মাণ এবং মালামাল পরিবহন শিল্পে ব্যবহৃত ভারী শিল্প সরঞ্জামগুলির এমন যন্ত্রাংশ প্রয়োজন যা উচ্চ ভার, প্রতিকূল পরিস্থিতি এবং অবিরাম ব্যবহার সহ্য করতে পারে। ফোর্জড গিয়ার ব্ল্যাঙ্ক, হাইড্রোলিক সিলিন্ডার রড এবং লিফটিং হুক হলো নির্ভরযোগ্য সরঞ্জাম, যার উপর শ্রমিকরা কাজ সম্পন্ন করতে এবং নিরাপদ থাকতে নির্ভর করে। এই ধরনের ব্যবহারের ক্ষেত্রে, ওজন কমানোর চেয়ে ভারবহন ক্ষমতা এবং কার্যকাল বেশি গুরুত্বপূর্ণ। কার্বন বা অ্যালয় স্টিল, যা সহজে আকার দেওয়া যায় এবং ক্ষয়-প্রতিরোধী করার জন্য থ্রু-হার্ডেনিং তাপ প্রয়োগ করা যায়, তা প্রায়শই নির্দিষ্ট করা হয়। নকশা করার সময়, ক্লান্তিজনিত ফাটল (ফ্যাটিগ ক্র্যাক) শুরু হওয়া রোধ করার জন্য বড় ফিলেট সার্কেল, পীড়ন ঘনত্ব (স্ট্রেস কনসেন্ট্রেশন) সামলানোর জন্য যথেষ্ট পুরু সেকশন এবং অনুরূপ কাজের পরিস্থিতিতে পরীক্ষিত উপাদান নির্বাচনের মতো বিষয়গুলি বিবেচনা করা গুরুত্বপূর্ণ।
শিল্প জুড়ে বাস্তব-বিশ্বের অ্যাপ্লিকেশন
তেল ও গ্যাস খননের জন্য ফোর্জড ড্রিল কলার, স্টেবিলাইজার এবং কেলির প্রয়োজন হয়, কারণ এগুলো মোচড় ও সংকোচনমূলক ভার এবং অত্যন্ত ক্ষয়কারী ড্রিলিং ফ্লুইড সহ্য করতে পারে। এই অংশগুলোর ভেতরের এমন সব ত্রুটি খুঁজে বের করার জন্য আল্ট্রাসাউন্ড ইন্সপেকশন এবং ম্যাগনেটিক পার্টিকেল এক্সামিনেশনের মতো নন-ডেসট্রাকটিভ পরীক্ষা করা হয়, যা খালি চোখে দেখা যায় না। বৈদ্যুতিক গাড়ির জন্য ব্যাটারির কেসিং এবং কাঠামোগত অংশ তৈরি করতে মেটাল ফোর্জিংয়ের ব্যবহার দিন দিন বাড়ছে। ওজন কমালে গাড়ির রেঞ্জ সরাসরি বেড়ে যায় এবং ফোর্জড নির্মাণ একে আরও টেকসই ও সংঘর্ষ-প্রতিরোধী করে তোলে। প্রতিটি ব্যবহার ভিন্ন, তাই ডিজাইনারদের উপকরণ নির্বাচনের সময়, প্রক্রিয়াগুলো সঠিকভাবে কাজ করছে কিনা তা নিশ্চিত করার সময় এবং কাজের পরিবেশ ও কোনো সমস্যা হলে কী ঘটবে তার জন্য উপযুক্ত মান নিয়ন্ত্রণ বিধি অনুসরণ করার সময় অত্যন্ত সতর্ক থাকতে হয়।
ডিজাইনার এবং ফোরজিং সরবরাহকারীদের মধ্যে সহযোগিতা বৃদ্ধি: প্রাথমিক পর্যায়ের যোগাযোগ এবং ডিজাইন যাচাইকরণ
ডিজাইন নিশ্চিতকরণের মধ্যে বিভিন্ন ক্ষেত্র অন্তর্ভুক্ত থাকে, যেমন উপকরণের প্রবাহের সিমুলেশন, পীড়ন বিশ্লেষণ এবং টুলিং তৈরি করা সম্ভব কিনা তা পরীক্ষা করা। উন্নত ফোর্জিং নির্মাতারা তৈরির কার্যক্রম চলাকালীন উপকরণগুলো কীভাবে আচরণ করবে তার মডেল তৈরি করতে ফাইনাইট এলিমেন্ট অ্যানালাইসিস সফটওয়্যার ব্যবহার করেন। এর ফলে, উৎপাদনের জন্য ডাই কাটার আগেই তারা ল্যাপ, ফাটল বা আন্ডারফিলের মতো ত্রুটিগুলো অনুমান করতে পারেন। আমরা ডিজাইন টিমের সাথে মডেলিংয়ের ফলাফল শেয়ার করতে পারি, যাতে তারা সেরা ফলাফল পাওয়ার জন্য আকৃতি, উপকরণ বা প্রক্রিয়া পরিবর্তনের বিষয়ে বিচক্ষণ সিদ্ধান্ত নিতে পারে। এই যৌথ যাচাইকরণ উন্নয়নের ঝুঁকি কমায় এবং উৎপাদনের জন্য তৈরি যন্ত্রাংশগুলো সর্বদা প্রয়োজনীয়তা পূরণ করবে—এই আস্থা বাড়ায়।
ডিজাইন অপ্টিমাইজেশনের জন্য সরবরাহকারীর দক্ষতার সদ্ব্যবহার
যখন আপনি শুধুমাত্র উৎপাদন সরবরাহকারী হিসেবে নয়, বরং উন্নয়ন অংশীদার হিসেবে সনদপ্রাপ্ত ফোর্জিং প্রস্তুতকারকদের সাথে কাজ করেন, তখন আপনার সরবরাহকারী সম্পর্কগুলো কৌশলগত অংশীদারিত্বে রূপান্তরিত হয় যা উভয় পক্ষকেই সাহায্য করে। সরবরাহকারীরা গ্রাহকরা কী চান সে সম্পর্কে আরও জানতে পারেন, যা তাদের সমস্যা ঘটার আগেই সমাধান করতে সাহায্য করে, এবং গ্রাহকরা উৎপাদন সংক্রান্ত জ্ঞান লাভ করেন, যা উন্নয়নের গতি বাড়ায় এবং ফলাফল উন্নত করে। বিদেশী বিক্রেতাদের কাছ থেকে কেনার সময়, এই সম্পর্কভিত্তিক পদ্ধতিটি বিশেষভাবে সহায়ক হয়, কারণ সাংস্কৃতিক এবং ভৌগোলিক পার্থক্যের কারণে স্পষ্টভাবে যোগাযোগ করা কঠিন হতে পারে। ওয়েলং-এ ডিজাইন প্রক্রিয়ার সময়, আমাদের প্রকৌশলীরা গ্রাহকদের সাথে ঘনিষ্ঠভাবে কাজ করেন। তারা ডিজাইন ফাইল শেয়ার করতে এবং এমন মতামত দিতে AutoCAD, Pro-Engineering, এবং Solidworks ব্যবহার করেন, যা মেধাস্বত্ব রক্ষা করার পাশাপাশি পণ্যটি তৈরি করা সহজ করে তোলে।
কেস স্টাডি: সফল ডিজাইন-সরবরাহকারী অংশীদারিত্ব
বাস্তব জগতে সহযোগিতার উদাহরণগুলো দেখলে বোঝা যায় যে, সমন্বিত প্রক্রিয়ার প্রকৃত সুফল রয়েছে। ইউরোপের একটি প্রথম সারির বিমান সরবরাহকারী প্রতিষ্ঠান, যারা ল্যান্ডিং গিয়ারের যন্ত্রাংশ তৈরি করত, তারা নকশার প্রাথমিক পর্যায়ে তাদের ফোর্জিং উৎসের সাথে একত্রে কাজ করেছিল। চূড়ান্ত জ্যামিতি নির্ধারণ করার আগে তারা লোডিং কন্ডিশন এবং পারফরম্যান্সের প্রয়োজনীয়তা নিয়ে আলোচনা করেছিল। সরবরাহকারীর মডেলিং টুলগুলো প্রাথমিক নকশাগুলোতে উচ্চ চাপের ক্ষেত্রগুলো খুঁজে বের করে এবং ফিলেট রেডিয়াসে এমন কিছু পরিবর্তনের পরামর্শ দেয়, যা যন্ত্রাংশগুলোর সংযুক্তির পদ্ধতিতে কোনো পরিবর্তন না এনেই সর্বোচ্চ লোড ১৮% কমিয়ে দেয়। একত্রে কাজ করার ফলে মাঠে ঘটতে পারত এমন সমস্যাগুলো প্রতিরোধ করা সম্ভব হয়েছিল, প্রকল্পটি সঠিক পথে ছিল এবং টুলগুলো কেনার পরে ব্যয়বহুল নকশার পরিবর্তন এড়ানো গিয়েছিল।
উপসংহার
একটি কার্যকর ফোর্জিং ডিজাইনের জন্য সতর্ক পরিকল্পনা প্রয়োজন, যেখানে উৎপাদন শুরুর আগেই উপাদানের বৈশিষ্ট্য, আকারের সীমাবদ্ধতা, প্রক্রিয়ার সক্ষমতা এবং প্রয়োজনীয় গুণমানের স্তর বিবেচনা করা হয়। ক্রয় ব্যবস্থাপক এবং প্রকৌশল দলগুলোকে অভিজ্ঞ ফোর্জিং সরবরাহকারীদের সাথে ঘনিষ্ঠভাবে কাজ করতে হবে এবং তাদের উৎপাদন জ্ঞান ব্যবহার করে এমন ডিজাইন তৈরি করতে হবে যা কার্যকারিতা, খরচ এবং উৎপাদনের সহজতার মধ্যে সর্বোত্তম ভারসাম্য রক্ষা করে। সরবরাহকারীদের সাথে প্রাথমিক পর্যায়ে যোগাযোগ, ডিজাইন যাচাইকরণ এবং অংশীদারিত্ব—এই সবই উন্নয়নের ঝুঁকি কমায়, প্রক্রিয়াকে ত্বরান্বিত করে এবং নিশ্চিত করে যে উৎপাদনের সকল পরিমাণে গুণমান একই থাকে। ফোর্জিংয়ের মৌলিক বিষয়গুলো শিখে এবং উৎপাদনযোগ্যতার জন্য ডিজাইন নীতি ব্যবহার করে, কোম্পানিগুলো মহাকাশ, গাড়ি, তেল ও গ্যাস এবং চিকিৎসা যন্ত্রপাতির মতো প্রতিযোগিতামূলক শিল্পে আরও শক্তিশালী, নির্ভরযোগ্য এবং সাশ্রয়ী ফোর্জিং যন্ত্রাংশ বেছে নিতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: ফোর্জড যন্ত্রাংশের জন্য কোন উপকরণ সবচেয়ে ভালো কাজ করে?
ব্যবহৃত উপাদানটি পণ্যের চাহিদার উপর নির্ভর করে, যেমন তাপমাত্রা, শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা। কার্বন স্টিল শক্তিশালী এবং এর দামও বেশি নয়। এগুলো যন্ত্রপাতি এবং গাড়িতে ব্যবহৃত হয়। বিমান এবং তেল খননের ফোর্জিং যন্ত্রাংশ শক্তিশালী হওয়ার প্রয়োজন হলে, অ্যালয় স্টিল উন্নততর যান্ত্রিক গুণাবলী প্রদান করে। রাসায়নিক প্রক্রিয়া এবং সামুদ্রিক পরিবেশে স্টেইনলেস স্টিলে মরিচা ধরে না। অ্যালুমিনিয়াম অ্যালয় শক্তিশালী এবং হালকা, যা এগুলোকে বিমান এবং বৈদ্যুতিক যানবাহনে উপযোগী করে তোলে। টাইটানিয়াম শক্তিশালী এবং জৈব-উপযোগী, যা এটিকে চিকিৎসা সরঞ্জাম এবং জেট ইঞ্জিনের যন্ত্রাংশের জন্য একটি ভালো উপাদান করে তোলে ।
ফোর্জিং পদ্ধতি নির্বাচন ডিজাইন প্যারামিটারকে কীভাবে প্রভাবিত করে?
হট ফোর্জিং-এর মাধ্যমে জটিল আকার এবং বড় ধরনের পরিবর্তন আনা যায়, কিন্তু এর জন্য বড় ড্রাফট অ্যাঙ্গেল এবং সীমাবদ্ধতার প্রয়োজন হয়। কোল্ড ফোর্জিং ব্যবহার করে নিখুঁত স্পেসিফিকেশন এবং চমৎকার সারফেস ফিনিশ পাওয়া যায়, কিন্তু এতে জটিল আকার বা বিভিন্ন ধরনের উপাদান ব্যবহার করা যায় না। ক্লোজড-ডাই ফোর্জিং স্পষ্ট বৈশিষ্ট্যসহ প্রায়-নেট ফর্ম তৈরি করে, অন্যদিকে ওপেন-ডাই ফোর্জিং বড় ও সরল যন্ত্রাংশের জন্য সবচেয়ে ভালো কাজ করে। প্রতিটি পদ্ধতিরই সেকশনের সর্বনিম্ন প্রস্থ, ফিলেট রেডিয়াস এবং অর্জিত নির্ভুলতার মাত্রা সম্পর্কে নিজস্ব নিয়ম রয়েছে, যা নির্মাতাদের অবশ্যই অনুসরণ করতে হয়।
ডিজাইনের জটিলতা কি উৎপাদন খরচ এবং সরবরাহের সময়কে উল্লেখযোগ্যভাবে প্রভাবিত করে?
জটিল আকৃতি, যার জন্য মাল্টি-ক্যাভিটি ডাই, একাধিক ফোর্জিং ধাপ এবং প্রচুর মেশিনিংয়ের প্রয়োজন হয়, তা টুলগুলোকে অনেক বেশি ব্যয়বহুল করে তোলে এবং তৈরি করতে অনেক বেশি সময় নেয়। সরলীকৃত ডিজাইন, যা সাধারণ বৈশিষ্ট্য ব্যবহার করে এবং অতিরিক্ত কাজ কমিয়ে দেয়, তা উৎপাদনকে ত্বরান্বিত করে এবং খরচ কমায়। ডিজাইনারদের উচিত কার্যকারিতার প্রয়োজনীয়তার সাথে উৎপাদনের জটিলতার তুলনা করা এবং শুধুমাত্র তখনই সুনির্দিষ্ট স্পেসিফিকেশন ও জটিল বৈশিষ্ট্য বেছে নেওয়া, যখন উন্নত পারফরম্যান্সের প্রয়োজন অতিরিক্ত খরচকে যৌক্তিক প্রমাণ করে। সরবরাহকারীদের সাথে আগেভাগে আলোচনা করলে উপযোগিতা বাড়ানোর উপায় খুঁজে পাওয়া যায়, পাশাপাশি খরচও কমে এবং সরবরাহের সময়ও দ্রুত হয়।
নির্ভুল ফোরজিং সমাধানের জন্য ওয়েলং-এর সাথে অংশীদারিত্ব করুন
কাস্টম ফোর্জিং পার্টস তৈরি এবং সাপ্লাই চেইন ব্যবস্থাপনায় ওয়েলং-এর ২০ বছরের অভিজ্ঞতা রয়েছে। তারা বিশ্বজুড়ে বিমান, অটোমোটিভ, তেল ও গ্যাস এবং চিকিৎসা সরঞ্জাম ব্যবসার সাথে জড়িত কোম্পানিগুলোর সাথে কাজ করে। আমাদের ISO 9001:2015-সার্টিফাইড কার্যক্রম নিশ্চিত করে যে, ডিজাইন কনসেপ্টে একসাথে কাজ করা থেকে শুরু করে চূড়ান্ত পরীক্ষা এবং বিশ্বজুড়ে শিপিং পর্যন্ত উৎপাদনের প্রতিটি ধাপে গুণমান অভিন্ন থাকে এবং তা ট্র্যাক করা যায়। পরিকল্পনা পর্যায়ে, আমরা প্রকিউরমেন্ট ম্যানেজার এবং ইঞ্জিনিয়ারিং টিমের সাথে ঘনিষ্ঠভাবে কাজ করি, যাতে এমন প্রযুক্তিগত সহায়তা প্রদান করা যায় যা পণ্য তৈরি করা সহজ করে, খরচ কমায় এবং উন্নয়ন প্রক্রিয়াকে ত্বরান্বিত করে। ফোর্জিং পার্টসের একটি নির্ভরযোগ্য সরবরাহকারী হিসেবে, আমরা গ্রাহকের স্কেচ এবং নমুনা থেকে পার্টস তৈরি করতে AutoCAD, Pro-Engineering, এবং Solidworks-এর মতো উন্নত CAD প্রোগ্রাম ব্যবহার করি। আপনার ফোর্জিং-এর প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং আমাদের সম্মিলিত সাপ্লাই চেইন পরিষেবাগুলো কীভাবে আপনার প্রকল্পগুলোকে প্রয়োজনীয় নির্ভুলতা, নির্ভরযোগ্যতা এবং মূল্য দিতে পারে তা জানতে আমাদের ইঞ্জিনিয়ারিং টিমের সাথে info@welongpost.com- এ যোগাযোগ করুন।
তথ্যসূত্র
১. আলতান, টি., এনগাইল, জি., এবং শেন, জি. (২০০৪)। কোল্ড অ্যান্ড হট ফোর্জিং: ফান্ডামেন্টালস অ্যান্ড অ্যাপ্লিকেশনস । এএসএম ইন্টারন্যাশনাল।
২. বাইয়ার, টি. জি., সম্পাদক (১৯৮৫)। ফোরজিং হ্যান্ডবুক । ফোরজিং ইন্ডাস্ট্রি অ্যাসোসিয়েশন এবং আমেরিকান সোসাইটি ফর মেটালস।
৩. সাব্রফ, এএম, বোলগার, এফডব্লিউ, এবং হেনিং, এইচজে (১৯৬৮)। ফোরজিং উপকরণ ও অনুশীলন । রেইনহোল্ড পাবলিশিং কর্পোরেশন।
৪. সেমিয়াটিন, এসএল, এবং লাহুতি, জিডি, সম্পাদক। (১৯৮৮)। ফোরজিং টেকনোলজি অ্যান্ড সায়েন্স , খণ্ড ৯৮। আমেরিকান সোসাইটি ফর মেটালস।
৫. থমাস, এ. (২০০৬)। উপকরণ ও নকশা: পণ্য নকশায় উপকরণ নির্বাচনের শিল্প ও বিজ্ঞান । বাটারওয়ার্থ-হাইনম্যান।
৬. এএসএম আন্তর্জাতিক হ্যান্ডবুক কমিটি (২০০৫)। এএসএম হ্যান্ডবুক খণ্ড ১৪এ: ধাতু প্রক্রিয়াকরণ: বাল্ক ফর্মিং । এএসএম আন্তর্জাতিক।

Share your inquiry, get the quotation accordingly!

চায়না ওয়েলিং - ধাতব সমাধানে আপনার নির্ভরযোগ্য অংশীদার

